在金属制品、线缆、焊丝、钢丝绳等连续生产线中,收线机是决定成品卷绕质量与生产效率的核心设备。而收线机导轮,作为线材高速运行时的关键导向与承载部件,长期承受着剧烈的摩擦磨损、线材张力冲击以及粉尘侵蚀。许多工厂设备主管都遇到过这样的场景:导轮使用不到三个月,表面就被磨出深深的沟槽,线材开始跑偏、抖动,甚至出现乱线、伤线,频繁停机更换导轮不仅增加备件成本,更严重拖累产线综合效率。面对这一顽疾,越来越多的企业开始将目光投向表面强化技术——收线机导轮喷陶瓷,正是当前工业领域公认的高效解决方案之一。
所谓收线机导轮喷陶瓷,是指采用热喷涂工艺(如等离子喷涂、超音速火焰喷涂等)在导轮金属基体表面制备一层高性能陶瓷涂层。这层陶瓷涂层通常以氧化铝、氧化铬、氧化锆或碳化钨-钴等材料为主,厚度一般在0.1毫米至0.5毫米之间,却能赋予导轮远超普通金属的硬度、耐磨性和耐腐蚀性。简单来说,就是给导轮穿上一件“陶瓷铠甲”,让它在高速摩擦的恶劣工况下依然保持尺寸稳定和表面光洁。
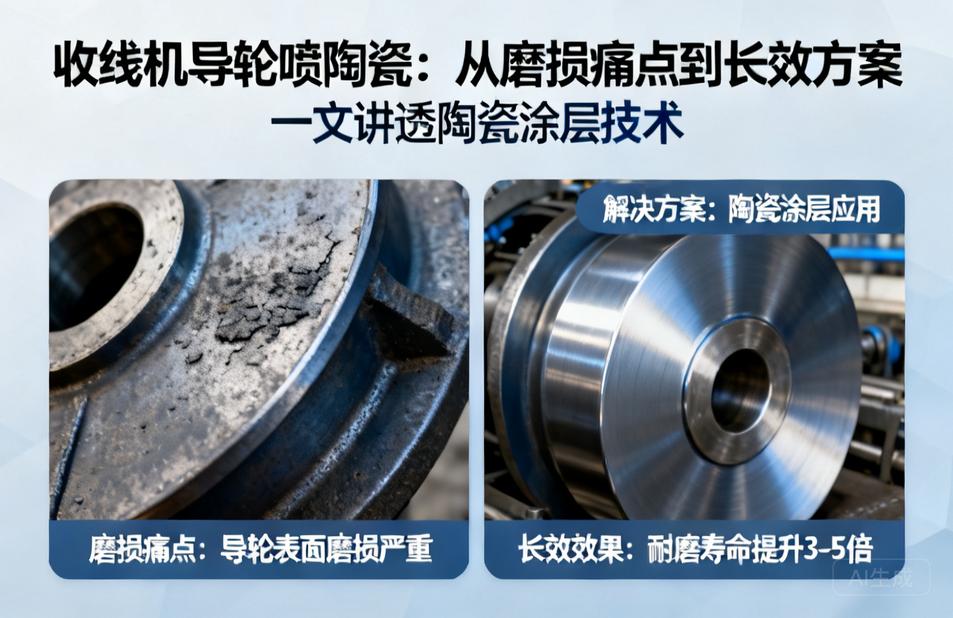
要理解收线机导轮喷陶瓷的价值,首先要弄清楚导轮为什么会失效。收线机在运行过程中,线材以每秒数米甚至数十米的速度从导轮表面划过,接触点承受着极高的接触应力和剪切力。普通45号钢或合金钢导轮,表面硬度通常只有HRC20-30,即便经过淬火处理,硬度提升也有限,且淬火层一旦磨穿,磨损便会加速。更棘手的是,许多线材表面带有拉拔润滑剂残留、酸洗残留或粉尘,这些物质在高温摩擦下会形成腐蚀性介质,进一步加剧导轮的磨蚀和点蚀。当导轮表面出现沟槽后,线材的张力分布变得不均匀,轻则导致排线不齐、收卷松散,重则造成线材表面划伤、尺寸超差,直接产生废品。
传统的应对方式无非是几种:一是选用高硬度合金钢导轮,成本翻倍但寿命提升有限;二是增加导轮直径和壁厚,试图用“以厚抗磨”来延长使用周期,结果设备负荷增大、能耗上升;三是频繁更换导轮,不仅增加备件库存和维修工时,每次停机重新穿线、调试张力都意味着产量损失。而收线机导轮喷陶瓷技术的出现,从根本上改变了这种被动局面。
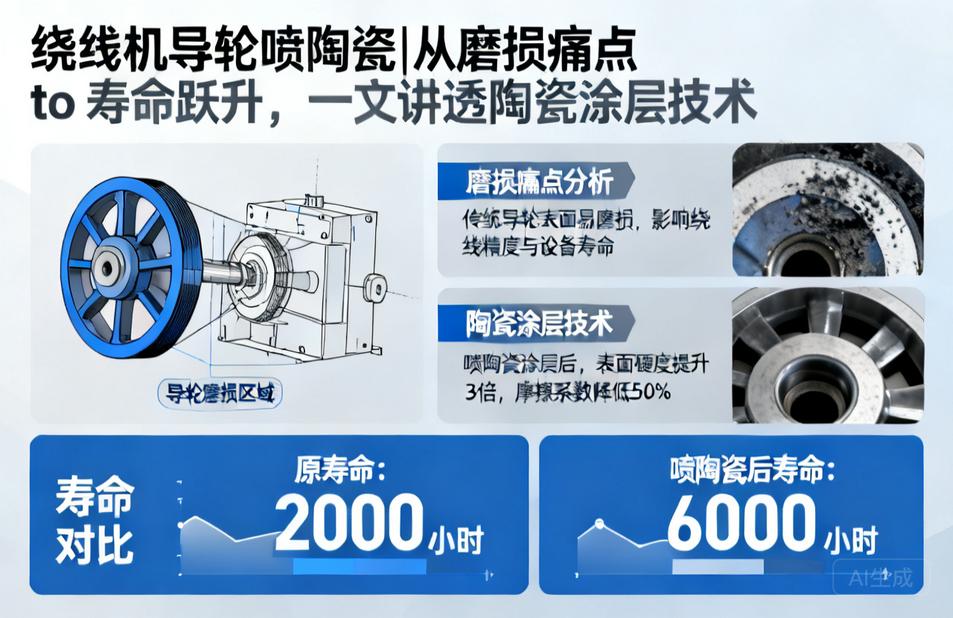
陶瓷涂层之所以能大幅提升导轮寿命,核心在于其材料特性。以常用的氧化铬陶瓷涂层为例,其显微硬度可达HV1200以上,远高于淬火钢的HV600-700;氧化铝陶瓷涂层硬度也可达HV1000-1300,同时具备优异的化学惰性,耐酸碱腐蚀。等离子喷涂工艺将陶瓷粉末加热至熔融或半熔融状态,以高速喷射到导轮表面,形成层状堆积的涂层结构。这种结构虽然存在少量孔隙,但通过封孔处理后可进一步致密化,使涂层与基体形成机械结合与微冶金结合并存的强韧界面。在实际运行中,陶瓷涂层表面摩擦系数低,能有效减少线材与导轮之间的粘着磨损;其高硬度则抵抗了磨粒磨损和疲劳磨损;化学稳定性则抵御了腐蚀介质的侵蚀。三者协同,使导轮寿命普遍提升3至8倍,部分工况下甚至超过10倍。
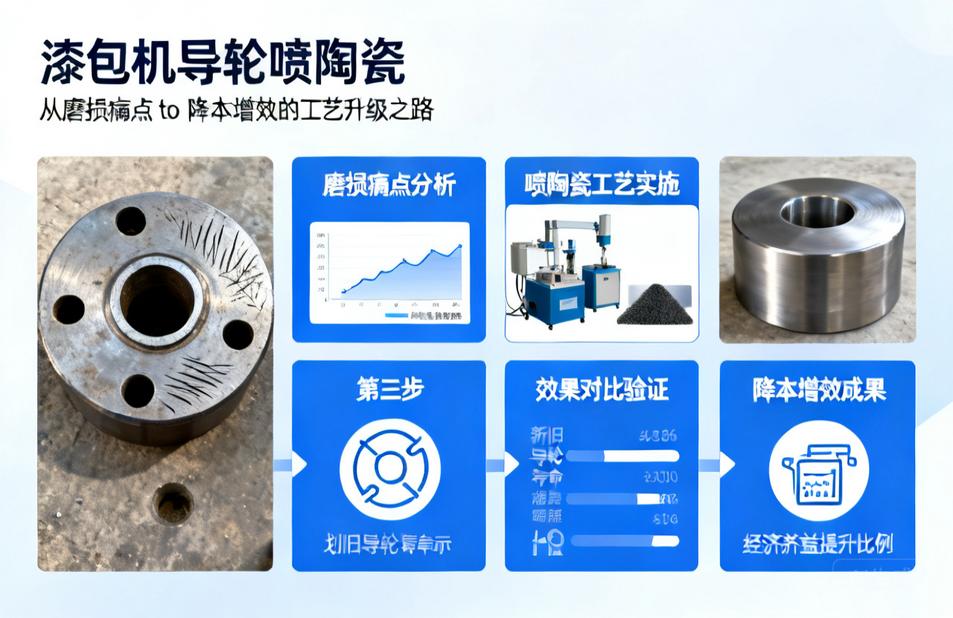
当然,收线机导轮喷陶瓷并非简单地把陶瓷粉末喷上去就行。工艺质量直接决定涂层性能,其中几个关键环节必须严格控制。第一是基体预处理。导轮表面必须进行彻底的除油、除锈和喷砂粗化处理,使表面清洁度达到Sa3级,粗糙度达到Rz40-80微米,这样才能保证涂层与基体之间有足够的机械咬合力。如果预处理不到位,涂层在运行中极易剥落,反而造成更严重的后果。第二是喷涂材料的选择。不同线材、不同速度、不同张力工况,适用的陶瓷材料不同。例如,高速细线收线导轮更适合氧化铬涂层,因其表面光洁度高、摩擦系数低;而粗线或带严重磨粒的工况,则可考虑碳化钨基涂层,其韧性更好、抗冲击能力强。第三是喷涂参数的控制。喷涂距离、功率、送粉速率、气体流量等参数都会影响陶瓷粒子的熔融状态和飞行速度,进而决定涂层的致密度、结合强度和残余应力。经验丰富的喷涂工程师会根据导轮的具体尺寸和工况进行参数优化,必要时采用过渡层设计,先在基体上喷涂一层镍基或钴基粘结底层,再喷涂陶瓷面层,以缓解热膨胀系数不匹配带来的应力问题。第四是后处理。喷涂完成后,通常需要对涂层进行磨削或抛光,使导轮表面达到所需的尺寸精度和表面粗糙度。对于有耐腐蚀要求的场合,还需进行封孔处理,封闭涂层中的微孔,阻止腐蚀介质渗透。
在应用实践中,收线机导轮喷陶瓷带来的效益远不止寿命延长。从生产效率角度看,导轮耐磨性提升意味着换轮次数大幅减少,停机时间缩短,生产线连续运行能力增强。以一条高速焊丝生产线为例,原来每两周需更换一次导轮,采用陶瓷涂层后延长至三到六个月更换一次,按每次更换停机两小时计算,一年可多出数百小时的有效生产时间。从产品质量角度看,陶瓷涂层导轮表面光洁度高、摩擦系数稳定,不会像磨损的金属导轮那样产生周期性抖动或沟槽压痕,因此线材的排线质量、张力一致性和表面完好率都显著提升。特别是对于细规格线材和精密线缆,陶瓷导轮能有效避免划伤和微裂纹,降低不合格品率。从综合成本角度看,虽然单只导轮的喷涂成本高于普通导轮采购价,但分摊到每吨产品的耗材成本上,往往下降30%至50%,再加上减少的停机损失和废品损失,投资回报周期通常不超过半年。
值得注意的是,收线机导轮喷陶瓷并非适用于所有场景。对于极低速、轻载荷的收线工况,普通导轮已能满足要求,采用陶瓷涂层可能造成性能过剩。此外,如果导轮本身结构设计存在尖角、薄壁等应力集中部位,喷涂陶瓷后可能因脆性较大而增加开裂风险,这时需要与专业的表面工程服务商沟通,通过结构优化或选用韧性更好的金属陶瓷复合材料来解决。另一个常见误区是认为喷涂越厚越好。实际上,陶瓷涂层过厚会导致内部应力增大,结合强度下降,反而容易剥落。通常推荐厚度在0.15至0.35毫米之间,具体视工况而定。
随着工业制造向高速、高精、高效方向发展,收线机导轮喷陶瓷技术也在不断进步。当前,纳米结构陶瓷涂层、梯度涂层、激光重熔复合涂层等新工艺正在逐步推广,旨在进一步提升涂层的韧性、致密度和抗热震性能。例如,纳米氧化铝-氧化钛复合涂层,其显微结构更加均匀细小,硬度和韧性同步提升,在高速收线工况下表现出更优异的耐磨抗冲击性能。激光重熔技术则可以在喷涂后对涂层进行局部重熔,消除层状结构中的孔隙和微裂纹,使涂层与基体形成冶金结合,结合强度成倍提高。这些创新工艺为收线机导轮在更极端工况下的应用打开了空间。
对于正在考虑采用收线机导轮喷陶瓷的企业,建议从以下几个方面着手评估。首先,梳理现有导轮的失效形式和寿命数据,明确是磨粒磨损、粘着磨损、疲劳磨损还是腐蚀磨损占主导,这直接决定陶瓷材料的选择方向。其次,选择有经验的热喷涂服务商,考察其设备能力、工艺控制水平和质量检测手段,必要时要求提供试样进行台架试验或现场试用。再次,关注涂层后的导轮动平衡问题。收线机导轮通常转速较高,喷涂后如果动平衡超标,会引起振动和噪音,影响线材质量。专业服务商应具备涂层后动平衡校正能力。最后,建立导轮全生命周期管理档案,记录每只导轮的喷涂日期、涂层材料、使用机台、更换原因和实际寿命,通过数据分析持续优化喷涂方案和更换周期。
从更宏观的视角看,收线机导轮喷陶瓷不仅是一项局部维修技术,更是企业推进降本增效、实现精益生产的重要抓手。在制造业竞争日益激烈的今天,设备综合效率的每一点提升都弥足珍贵。收线机作为生产线的末端关键设备,其导轮的可靠性直接关系到整条线的产出。通过引入陶瓷涂层技术,企业能够以较小的投入换来设备稳定性和产品质量的双重提升,这无疑是一笔划算的投资。未来,随着涂层材料科学和喷涂装备的持续进步,收线机导轮喷陶瓷的成本将进一步降低,性能将进一步提升,其应用范围也将从高端线缆、焊丝行业向更广泛的金属制品领域拓展。对于追求高质量发展的制造企业而言,尽早掌握并应用这项技术,意味着在效率与品质的竞赛中多了一份底气。