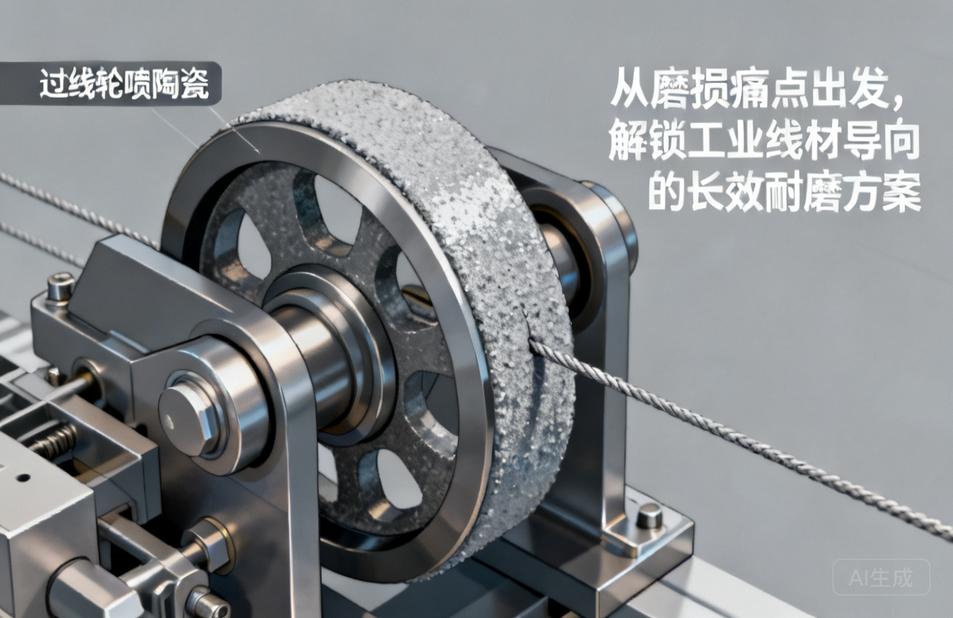
在金属制品、线缆制造、纺织化纤以及焊丝焊材等连续生产线中,过线轮是一个看似不起眼却至关重要的基础部件。它的核心作用是引导线材、丝束或绳索按照既定轨迹高速运行,承受着持续的摩擦、张力以及偶尔的冲击。然而,正是这个看似简单的导向动作,却成为许多生产企业频繁停机的根源之一。过线轮表面磨损、起槽、粘附异物,不仅会划伤线材表面,还会导致张力波动、断线率上升,甚至影响最终产品的尺寸精度和表面质量。面对这一长期困扰,过线轮喷陶瓷技术应运而生,并迅速成为工业耐磨导向领域的热门解决方案。本文将从过线轮的实际工况痛点出发,深入剖析喷陶瓷涂层的技术原理、材料选择、工艺要点以及应用效益,为关注设备寿命与产品品质的从业者提供一份切实可行的参考。
要理解过线轮喷陶瓷的价值,首先需要明确过线轮在工作中到底经历了什么。在高速拉丝机、绞线机、绕线机或纺织加弹机中,过线轮的线速度往往达到每秒数十米甚至上百米。金属线材或合成纤维以极高的频率与轮槽表面接触、滑动和滚动。这种持续的接触应力会在轮体表面产生微观的犁削和疲劳剥落。如果过线轮材质仅为普通合金钢或铝合金,其表面硬度通常只有HRC20至HRC40左右,在硬质线材(如钢丝、焊丝)或高模量纤维(如芳纶、碳纤维)的长期摩擦下,很快就会形成一道深深的沟槽。沟槽的边缘如同锋利的刀刃,反过来会刮伤经过的线材,造成线径不均、表面毛刺,严重时直接导致断线。此外,许多生产环境存在粉尘、油污或化学介质,进一步加剧了过线轮的磨损和腐蚀。因此,提升过线轮表面硬度和耐磨性,同时保持足够的韧性以抵抗冲击,成为延长其使用寿命的关键。
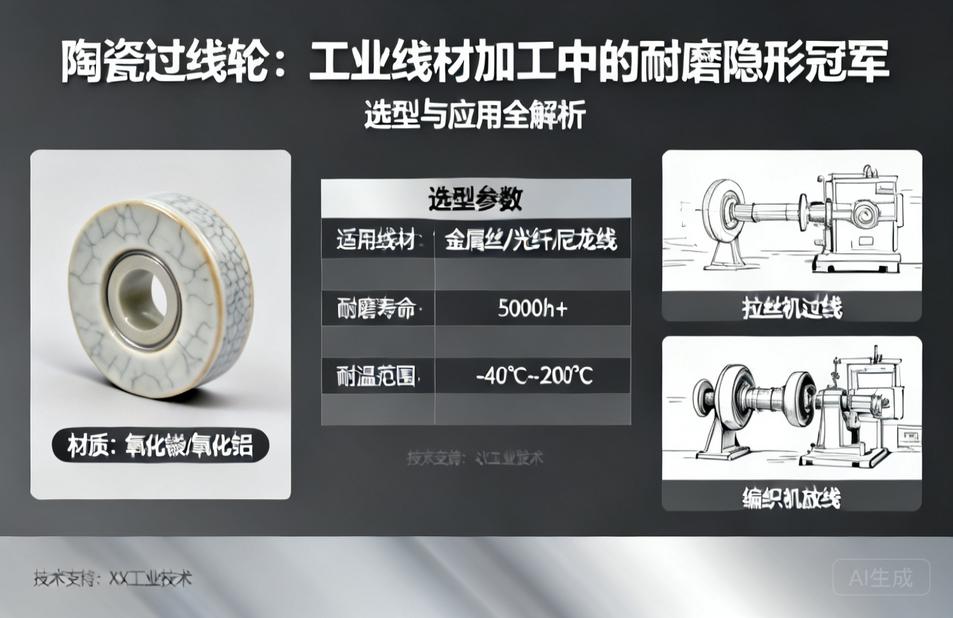
过线轮喷陶瓷,顾名思义,是采用热喷涂技术在不锈钢、铝合金或碳钢过线轮基体表面制备一层陶瓷涂层。这层陶瓷涂层并非传统意义上的陶瓷块,而是通过高温高速火焰或等离子弧,将陶瓷粉末加热至熔融或半熔融状态,以极高的速度喷射到经过预处理的基体表面,形成一层致密、均匀、与基体结合牢固的功能性涂层。常用的陶瓷材料包括氧化铝(Al2O3)、氧化铬(Cr2O3)、氧化锆(ZrO2)以及碳化钨(WC)基金属陶瓷等。其中,氧化铬涂层因其极高的硬度、优异的耐磨损性能和良好的化学稳定性,在过线轮应用中尤为常见。氧化铝涂层则以其较低的成本和良好的绝缘性能,适用于对导电性有要求的场合。碳化钨涂层则更侧重于抵抗严重磨料磨损和冲击,常用于重载工况。这些陶瓷涂层的显微硬度通常可达HV800至HV1400,远高于淬火工具钢,从而在过线轮表面构筑起一道坚实的耐磨屏障。
喷陶瓷工艺的核心在于涂层与基体的结合强度以及涂层自身的致密性。如果结合强度不足,涂层在高频摩擦和热循环作用下容易剥落,反而成为磨粒加速磨损。因此,在喷涂之前,必须对过线轮基体进行严格的预处理。通常包括除油、喷砂粗化以及预热。喷砂处理能够清洁表面并形成一定的粗糙度,使陶瓷涂层与基体形成机械嵌合,显著提升结合力。对于关键部件,有时还会先喷涂一层镍基或钴基粘结底层,再喷涂陶瓷面层,形成梯度过渡结构,进一步缓解热膨胀系数不匹配带来的应力。在喷涂过程中,喷枪与工件的相对运动、喷涂距离、送粉速率以及冷却方式都需要精确控制。过高的温度可能导致基体过热变形,过低的温度则可能造成涂层夹杂未熔颗粒,影响致密性。因此,过线轮喷陶瓷并非简单的材料替换,而是一套涉及材料学、热力学和机械加工的综合性技术方案。
从应用效果来看,经过喷陶瓷处理的过线轮在多个行业中都展现出了令人瞩目的性能提升。以钢丝拉拔行业为例,传统的合金钢过线轮在拉拔高强度钢丝时,往往运行不到一周就需要更换或修复,而喷陶瓷过线轮的使用寿命可延长三到五倍,甚至更久。在焊丝生产线上,因为焊丝表面镀铜层较软,容易粘附在普通过线轮表面,形成积瘤并划伤焊丝,导致焊接时送丝不稳。喷陶瓷涂层由于其低摩擦系数和抗粘附特性,能够有效减少铜粉粘附,保持轮槽清洁,从而稳定送丝性能,提升焊缝质量。在纺织化纤领域,高速运行的涤纶长丝或锦纶丝对过线轮的磨损虽然不如金属线材剧烈,但纤维中的二氧化钛消光剂等硬质颗粒同样会造成轮槽磨损。陶瓷涂层的高硬度和光滑表面能够显著降低纤维与轮槽的摩擦系数,减少毛丝和断头,提高生产效率和产品等级。此外,在电缆绞制、绳网编织以及碳纤维复合材料成型等工艺中,过线轮喷陶瓷同样发挥着不可替代的作用。
当然,任何技术都有其适用边界和注意事项。过线轮喷陶瓷并非万能,也不是所有过线轮都适合进行陶瓷喷涂。首先,基体材料的选择至关重要。铝合金基体虽然轻便,但其热膨胀系数较大,与陶瓷涂层差异明显,在喷涂和后续使用中需要更精细的过渡层设计和冷却控制。不锈钢基体则相对理想,其线膨胀系数与多数陶瓷涂层较为接近,结合强度更有保障。其次,过线轮的轮槽几何形状也会影响喷涂效果。对于深槽或复杂轮廓的过线轮,喷枪可达性受限,可能造成涂层厚度不均。此时需要专_用的工装夹具配合多角度喷涂,甚至考虑采用内孔喷枪。另外,陶瓷涂层虽然硬度高,但其韧性相对有限,对于承受强烈冲击载荷的过线轮,单纯陶瓷涂层可能并不合适,需要选用碳化钨基金属陶瓷或采用陶瓷与金属复合的梯度涂层。最后,喷陶瓷过线轮在投入使用前,通常需要进行磨削或抛光加工,以达到所需的尺寸精度和表面粗糙度。粗糙度过高会增加线材摩擦,过低则可能不利于润滑油膜的保持。因此,合理的后处理工艺同样是发挥涂层性能的重要环节。
在成本效益方面,过线轮喷陶瓷的初期投入显然高于购买普通过线轮或进行简单的镀硬铬处理。但若从全生命周期成本的角度审视,这笔投入往往能够在较短的时间内收回。一方面,过线轮使用寿命的延长直接减少了备件采购费用和更换停机时间。在连续生产线上,一次意外停机造成的产量损失可能远远超过过线轮本身的价值。另一方面,陶瓷涂层减少了线材划伤和断线,降低了废品率和返工成本,提升了成品率。以一条年产万吨的钢丝生产线为例,若因过线轮磨损导致的断线率降低一个百分点,其带来的直接经济效益就相当可观。此外,喷陶瓷过线轮在磨损后,部分情况下还可以通过重新喷涂进行修复,进一步延长了轮体的使用周期,减少了金属材料的消耗,符合绿色制造和循环经济的理念。因此,对于追求高效率和高质量的生产企业而言,过线轮喷陶瓷是一项值得认真评估的技术投资。
展望未来,随着工业制造向高速、高精、高可靠性方向持续发展,对过线轮等导向部件的性能要求将愈发严苛。过线轮喷陶瓷技术本身也在不断演进。一方面,纳米结构陶瓷粉末和新型复合涂层的研发,有望进一步提升涂层的韧性和耐磨性,拓宽其应用范围。另一方面,超音速火焰喷涂、冷喷涂等新工艺的成熟,能够在更低的温度下获得更致密的涂层,减少对基体的热影响,为铝合金等轻量化过线轮的应用开辟了新路径。同时,智能化喷涂设备和在线监测技术的引入,使得涂层质量和一致性得到更好的保障。可以预见,在不久的将来,过线轮喷陶瓷将不仅仅是一种修复或强化手段,更会成为高端过线轮制造的标准配置之一。对于从事线材加工、线缆制造和纺织化纤的企业而言,及时了解并引入这一技术,将有助于在激烈的市场竞争中建立起质量与成本的双重优势。
综上所述,过线轮喷陶瓷技术针对工业导向部件磨损快、寿命短、影响产品质量的痛点,通过热喷涂手段在过线轮表面构筑高硬度、低摩擦、耐腐蚀的陶瓷涂层,实现了耐磨性与使用寿命的显著提升。从材料选择、工艺控制到应用维护,每一个环节都需要专业的知识和严谨的态度。只有根据实际工况合理选材、优化工艺,并配合恰当的后处理和使用维护,才能充分发挥陶瓷涂层的潜力。对于正在为过线轮频繁磨损而困扰的生产管理者而言,不妨从一条生产线、一个关键工位开始,尝试过线轮喷陶瓷方案,用实际数据来验证其带来的效益。相信在不久的将来,这项技术将为更多企业带来实实在在的价值。