在电缆制造行业,人们往往将目光聚焦于拉丝机、绞线机、挤出机等主机设备,却容易忽视一个至关重要的事实:决定一条生产线能否长期稳定运行、能否持续产出高品质线缆的,往往是那些看似不起眼的电缆生产线配件。从导轮、牵引轮、收放线盘到模具、冷却水槽、火花机电极,每一个配件都在生产流程中扮演着不可替代的角色。可以说,主机决定了生产线的上限,而配件决定了生产线的下限与稳定性。本文将从电缆生产线配件的分类、作用、选型要点、维护保养以及行业发展趋势等多个维度,为读者全面解析这一容易被低估的关键领域。
一、电缆生产线配件的主要分类与功能
电缆生产是一个连续且多工序的过程,涉及拉丝、退火、绞线、挤出、冷却、牵引、收线、检测等环节。每个环节都依赖特定配件的支撑。按照功能划分,电缆生产线配件大致可以分为以下几大类:
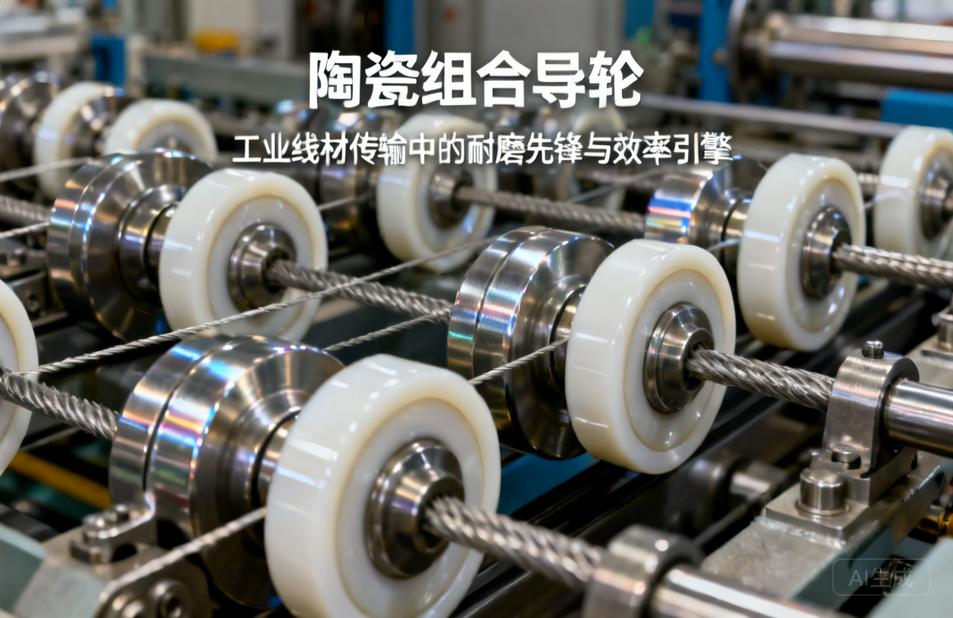
第一类是传导与牵引类配件,主要包括导轮、牵引轮、张力轮、分线导轮、过线轮等。这类配件的核心作用是引导线缆或导体按照既定路径运行,同时控制张力,防止线缆跑偏、抖动或拉细。导轮的材质、表面硬度、沟槽形状和轴承精度直接影响到线缆表面质量和生产速度。在高速拉丝和绞线工序中,劣质导轮会导致导体表面划伤、断线率升高,甚至造成整批产品报废。
第二类是模具类配件,包括拉丝模、挤出模芯模套、绞线并线模等。拉丝模决定了导体的直径精度和表面光洁度,挤出模则决定了绝缘层和护套的厚度均匀性与同心度。聚晶金刚石模、硬质合金模和天然金刚石模各有适用场景,选错模具材质或尺寸公差,会直接影响电缆的电气性能和机械性能。
第三类是收放线类配件,如收线盘、放线架、线盘轴、顶锥、涨力轴等。收放线系统的稳定性直接影响排线质量。如果收线盘跳动过大或放线张力不均,会导致线缆排列混乱、压线、乱线,甚至在下道工序中无法正常放线。
第四类是冷却与干燥类配件,包括冷却水槽、吹干器、海绵压块、风刀等。挤出后的电缆需要经过水槽冷却定型,冷却水槽的长度、水温控制以及吹干效果,都会影响绝缘层的结晶度和表面质量。吹干不彻底会导致线缆表面带水,进而引发火花击穿或印字脱落。
第五类是检测与辅助类配件,如火花机电极、测径仪导轮、计米轮、印字轮、喷码机配件等。这些配件虽然不直接参与线缆成型,但承担着质量监控和标识的关键任务。火花机电极的磨损程度直接关系到能否有效检出绝缘缺陷,计米轮的精度则影响成品长度的准确性。
二、配件质量如何影响电缆生产
许多电缆厂在采购主机时一掷千金,却在配件更换上能省则省,结果往往因小失大。电缆生产线配件对生产的影响主要体现在三个方面:
首先是生产效率。以拉丝工序为例,一套高精度的拉丝模和导轮系统可以将拉丝速度提升百分之十以上,同时将断线率降低一半。反之,如果导轮轴承卡顿、模具孔型磨损,操作工就需要频繁停机穿线、调整张力,设备综合效率大幅下降。
其次是产品品质。电缆的同心度、表面光洁度、绝缘厚度均匀性等关键指标,很大程度上取决于挤出模芯模套的加工精度和牵引配件的同步性。例如,模芯与模套的间隙不均,会导致绝缘层偏芯,严重时电缆耐压试验不合格。再如,收线盘若存在明显跳动,排线就会参差不齐,成品外观差,客户投诉率上升。
最后是生产成本。劣质配件寿命短、更换频繁,不仅增加了备件采购费用,还因停机造成工时损失和废料增加。高质量的电缆生产线配件虽然单价较高,但其寿命往往是普通配件的三到五倍,综合使用成本反而更低。
三、电缆生产线配件的选型要点
面对市场上琳琅满目的配件产品,如何科学选型是每个电缆企业必须面对的问题。以下几点值得重点关注:
第一,材质与热处理工艺。导轮和牵引轮常用材质包括铝合金、不锈钢、聚氨酯和陶瓷等。铝合金导轮重量轻、惯性小,适合高速运行,但表面硬度较低,需经过硬质氧化处理;聚氨酯导轮对线缆表面损伤小,适合细线和软线;陶瓷导轮耐磨性极佳,但脆性大,需避免冲击。选型时要根据线缆材质、运行速度和张力大小综合判断。
第二,加工精度与公差控制。模具类配件的孔径公差通常要求在微米级,同心度、圆度、表面粗糙度都有严格标准。采购时应要求供应商提供检测报告,并定期抽检。对于挤出模芯模套,还要关注其流道设计是否合理,避免出现死角滞料。
第三,与主机的适配性。电缆生产线配件并非通用件,不同品牌、不同型号的主机对配件的安装尺寸、接口形式、运行参数都有特定要求。盲目采购低价通用件,往往导致安装困难或运行不匹配。建议优先选择原厂配件或经过严格测绘的替代件。
第四,供应商的技术服务能力。优秀的配件供应商不仅能提供产品,还能根据客户的生产线状况给出优化建议,如导轮排列方式改进、模具流道优化等。这种增值服务往往能带来意想不到的效益提升。
四、配件的日常维护与保养
再好的配件也离不开正确的使用和维护。建立科学的配件管理制度,可以有效延长其使用寿命,保障生产稳定。
首先,建立配件台账和寿命档案。记录每个关键配件的安装时间、运行时长、更换原因,逐步摸清其实际使用寿命,从而制定合理的更换周期,避免突发停机。
其次,加强日常点检。操作工在交接班时应检查导轮转动是否灵活、模具是否有磨损迹象、收线盘是否跳动、吹干装置是否堵塞等。发现问题及时处理,防止小毛病演变成大故障。
再次,规范清洗与存放。模具、导轮等精密配件在拆卸后应清洗干净,涂防锈油,存放在专用柜中,避免磕碰和锈蚀。尤其是拉丝模和挤出模,任何微小划痕都可能影响线缆表面质量。
最后,定期校验检测类配件。火花机电极、计米轮、测径仪导轮等需要定期校准,确保检测数据准确可靠。一旦发现检测偏差,应立即调整或更换,避免不合格品流入下道工序。
五、行业发展趋势与国产化机遇
随着电缆行业向高速、高效、智能化方向发展,电缆生产线配件也在不断升级。一方面,高速化要求配件具有更高的动平衡精度和耐磨性,例如碳纤维导轮、陶瓷涂层导轮逐渐普及;另一方面,智能化要求配件集成传感功能,如带张力反馈的导轮、带磨损监测的模具等,以便接入工厂MES系统。
与此同时,国产配件正在快速崛起。过去,高端拉丝模、精密挤出模、高速导轮等长期依赖进口,价格高、交期长。近年来,国内一批专注电缆生产线配件的企业通过引进精密加工设备和自主研发,产品质量已接近国际水平,而价格和服务响应速度更具优势。对于广大电缆企业而言,合理选用优质国产配件,不仅能降低成本,还能获得更及时的技术支持,是提升竞争力的明智之选。
六、结语
电缆生产线配件虽小,却贯穿电缆制造的每一道工序,是保障品质、提升效率、控制成本的隐形冠军。电缆企业在关注主机升级的同时,更应重视配件的选型、使用与维护,建立全生命周期的管理理念。只有让每一个导轮、每一副模具、每一个收线盘都处于最佳状态,生产线才能真正发挥出应有的潜能,在激烈的市场竞争中赢得先机。未来,随着国产配件技术水平的持续提升,电缆企业将拥有更多高性价比的选择,而谁能率先用好这些隐形冠军,谁就能在品质与效益的赛道上走得更远。