在石油化工、海洋工程、电力能源、航空航天等极端工业环境中,金属设备的腐蚀与磨损始终是困扰企业安全生产与降本增效的核心难题。一根看似坚固的钢管,在含硫油气与高盐雾的轮番侵蚀下,可能短短数月便锈迹斑斑;一台价值不菲的压缩机转子,在高速气流与颗粒冲刷中,往往提前宣告退役。面对这种严峻挑战,工业界一直在寻找一种既能抵御化学腐蚀、又能承受机械磨损的表面强化方案。而碳化钨防腐喷涂技术的出现,正是对这一诉求最有力的回应。它像一层坚不可摧的铠甲,将普通金属基体与恶劣环境彻底隔绝,赋予设备远超常规的使用寿命。
### 一、什么是碳化钨防腐喷涂?
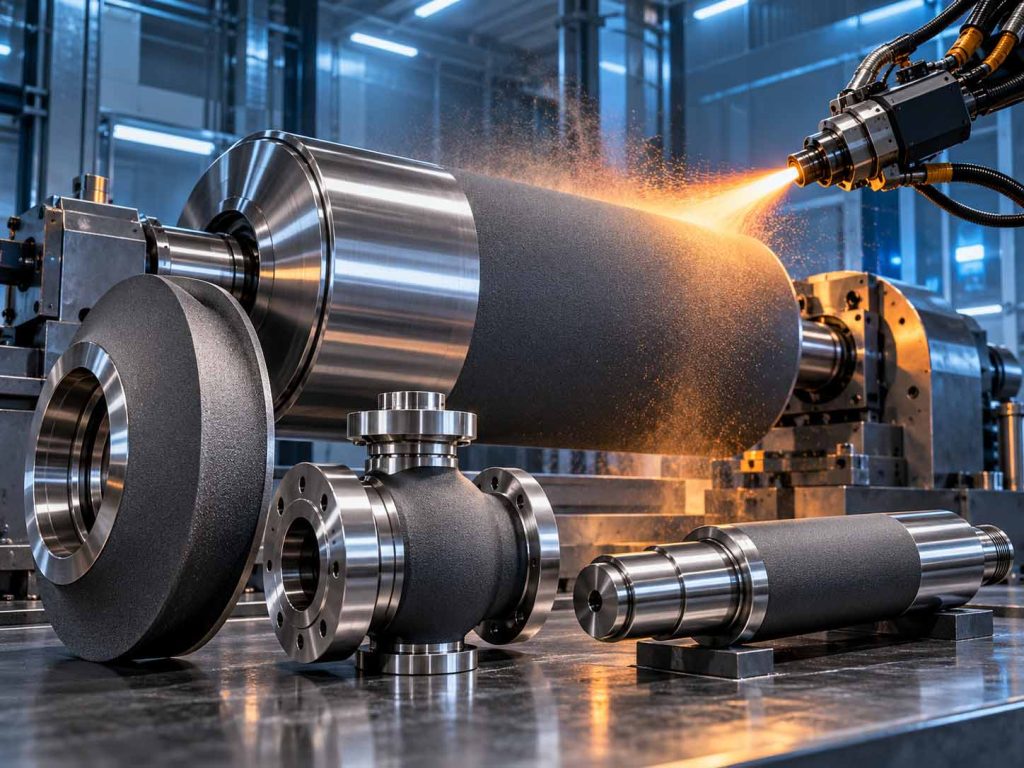
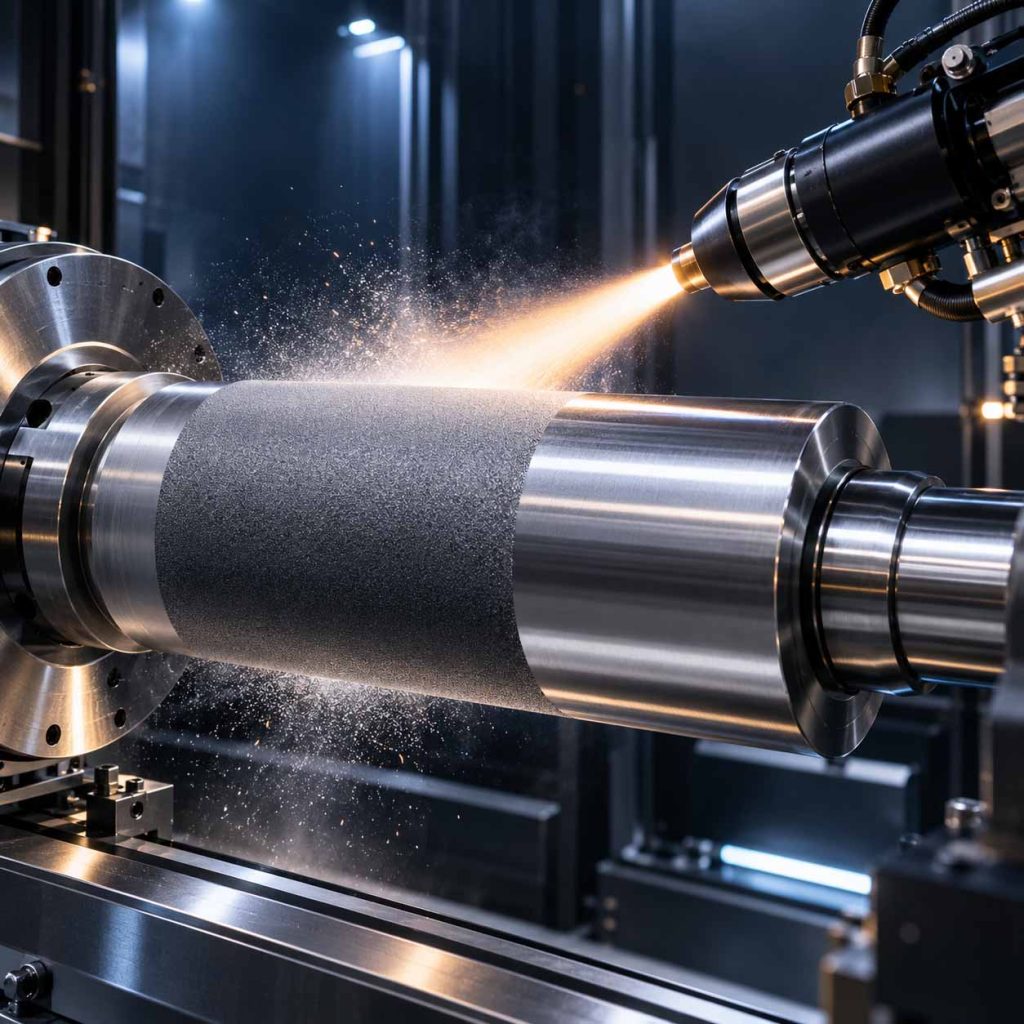
碳化钨防腐喷涂,简而言之,是利用热喷涂技术将碳化钨基粉末材料加热至熔融或半熔融状态,并以高速气流将其雾化、加速,最终沉积在经过预处理的工件表面,形成一层致密、均匀且具有极高结合强度的功能性涂层。这层涂层的主角是碳化钨(WC),它拥有极高的显微硬度(可达维氏硬度2000-3000)和优异的化学稳定性。为了进一步提升涂层的韧性与抗冲击能力,工程实践中通常会将碳化钨与钴、镍、铬等金属粘结相复合,制成WC-Co、WC-Ni、WC-Cr-Ni等不同体系的喷涂粉末。其中,钴基碳化钨涂层以卓越的硬度和耐磨性著称,而镍基或铬基碳化钨涂层则在耐腐蚀性能上更胜一筹,特别是在酸性介质和海水环境中表现突出。
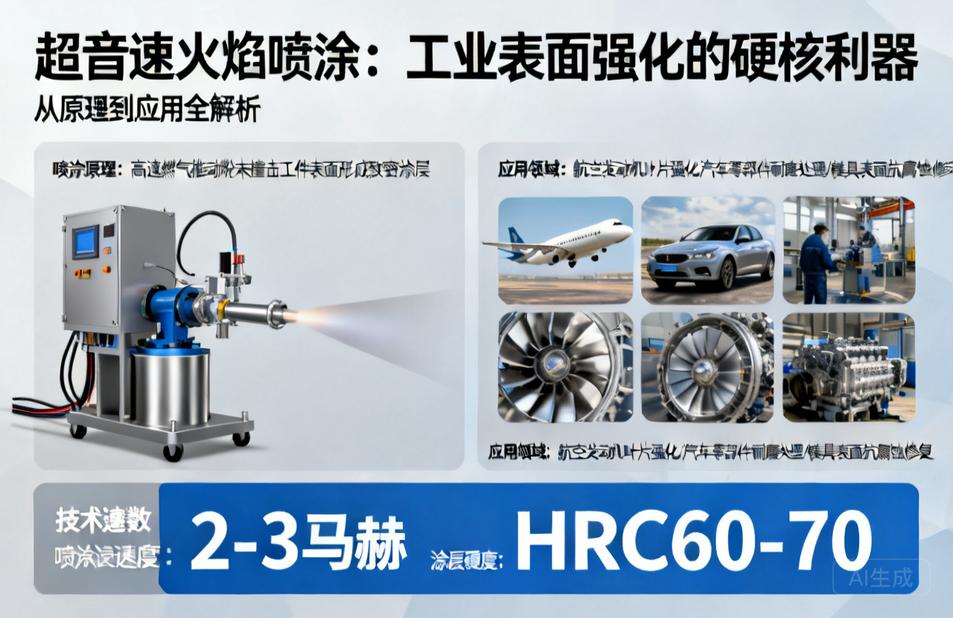
热喷涂家族中,适用于碳化钨喷涂的工艺主要有超音速火焰喷涂(HVOF)、爆炸喷涂(D-Gun)和大气等离子喷涂(APS)。其中,超音速火焰喷涂凭借其极高的粒子飞行速度(可达600-1000米/秒)和相对较低的焰流温度,能够最大限度地抑制碳化钨在喷涂过程中的脱碳分解,从而获得孔隙率极低(通常小于1%)、结合强度极高(可达70MPa以上)的优质涂层。因此,HVOF碳化钨防腐喷涂在高端工业应用中占据了主导地位。
### 二、为何碳化钨涂层能同时对抗腐蚀与磨损?
腐蚀与磨损本是两种不同机理的失效形式:腐蚀多源于电化学或化学作用,磨损则涉及机械力的逐层剥离。传统材料往往顾此失彼——硬度高的陶瓷脆性大、易开裂,韧性好的金属又难以抵御化学侵蚀。碳化钨防腐喷涂的巧妙之处,在于它通过复合结构实现了双重防护。
首先,碳化钨颗粒本身具有极高的化学惰性,在常温下几乎不与酸、碱、盐溶液发生反应。当无数微细的碳化钨颗粒在涂层中紧密堆积时,就构筑了一道曲折而漫长的腐蚀介质渗透通道。即使存在少量通孔,腐蚀介质也难以直达金属基体。其次,金属粘结相(如钴、镍、铬)填充在碳化钨颗粒之间,不仅赋予涂层必要的韧性,还能在涂层表面形成一层钝化膜。以WC-Cr-Ni涂层为例,铬元素在氧化性介质中会迅速生成致密的Cr2O3氧化膜,有效阻止腐蚀的进一步深入。再者,超音速火焰喷涂带来的高致密度,让涂层的孔隙率降至极低水平,从根本上减少了腐蚀介质的储存空间和渗透路径。
在耐磨性方面,碳化钨颗粒的显微硬度远超石英砂、氧化铝等常见磨料,因此当含固体颗粒的流体冲刷涂层表面时,硬质颗粒如同盾牌一般抵挡切削与凿削。金属粘结相则通过塑性变形吸收冲击能量,防止涂层发生脆性剥落。这种硬质相抗磨、粘结相抗冲击的协同机制,使得碳化钨涂层在泥浆泵叶轮、风机叶片、阀门密封面等强磨损工况下表现卓越。
### 三、碳化钨防腐喷涂的典型工业应用场景
**1. 石油天然气行业**
在油气开采与输送环节,钻杆接头、采油树阀门、井下工具、输油管道内壁等长期面临含硫、含氯、含二氧化碳的高压流体冲刷与腐蚀。采用碳化钨防腐喷涂处理后,这些部件的服役寿命可提升5至10倍。例如,在页岩气开采中,压裂泵的柱塞和阀座在高压含砂压裂液的冲击下极易失效,而喷涂碳化钨涂层后,其耐磨耐蚀性能大幅提升,显著降低了停机换件频次。
**2. 海洋工程与船舶制造**
海水是天然的强电解质,加之潮汐、泥沙和海洋生物的联合作用,船舶舵轴、螺旋桨、海水泵、甲板机械等部件饱受腐蚀与空泡侵蚀之苦。碳化钨涂层不仅能耐受海水的电化学腐蚀,还能抵御空泡溃灭时产生的微射流冲击。在海洋平台的关键结构件上应用碳化钨防腐喷涂,已成为延长检修周期、降低维护成本的重要手段。
**3. 电力与能源装备**
火电厂的引风机叶片、煤粉管道弯头、脱硫系统浆液泵等部位,长期受飞灰颗粒和酸性浆液的冲蚀。碳化钨涂层在高温烟气环境中依然保持稳定的硬度和化学惰性,有效抵御飞灰的切削磨损和二氧化硫的腐蚀。在风电领域,偏航轴承和变桨轴承的防腐耐磨处理也开始引入碳化钨喷涂技术,以应对海上高盐雾环境的严苛考验。
**4. 冶金与机械制造**
连铸机结晶器、轧辊、导卫板等冶金关键部件,在高温、高压、强磨损条件下工作。碳化钨涂层可显著提高这些部件的抗热疲劳和抗磨粒磨损能力。此外,在液压杆、活塞杆、印刷辊、造纸烘缸等通用机械部件上,碳化钨防腐喷涂也已成为延长寿命、减少维修的标配工艺。
### 四、碳化钨防腐喷涂的工艺流程与质量控制
要实现理想的防腐耐磨效果,碳化钨喷涂绝非简单地将粉末熔化喷射到工件上,而是一套严谨的系统工程。完整的工艺流程通常包括:工件表面预处理、喷涂前预热、喷涂作业、涂层后处理以及质量检测。
表面预处理是决定涂层结合强度的首要环节。工件表面必须进行喷砂粗化处理,通常使用棕刚玉或白刚玉砂,使表面清洁度达到Sa3级,粗糙度达到Rz 40-80微米。粗糙的表面不仅能提供机械锚固效应,还能增加涂层与基体的接触面积。对于某些特殊基材,还需进行预热处理以去除表面水分和应力。
喷涂过程中,喷枪与工件的距离、角度、移动速度,以及氧气、燃料的流量和喷涂功率,都需要根据粉末特性进行精确调控。以HVOF为例,煤油或氢气作为燃料,氧气作为助燃剂,在燃烧室中产生超音速焰流。碳化钨粉末通过轴向或径向送粉进入焰流,被加速并加热至半熔融状态。若温度过高,碳化钨会分解为W2C甚至金属钨,导致涂层脆性增加、耐蚀性下降;若速度不足,则涂层孔隙率偏高、结合力减弱。因此,工艺窗口的优化是涂层质量的核心保障。
喷涂完成后,可根据需要进行磨削、抛光等后处理,以获得所需的尺寸精度和表面粗糙度。质量检测环节则包括涂层厚度测量、孔隙率分析、显微硬度测试、结合强度拉伸试验以及盐雾腐蚀试验等,确保涂层满足设计要求。
### 五、碳化钨防腐喷涂与其他表面技术的对比优势
与电镀硬铬相比,碳化钨喷涂不存在六价铬污染问题,环保优势明显,且涂层厚度可达数百微米甚至数毫米,远超电镀层的极限。与堆焊技术相比,碳化钨喷涂对基体的热影响小,不会引起工件变形或基材性能退化,特别适合精密部件的表面强化。与渗氮、渗碳等化学热处理相比,碳化钨涂层的硬度和耐蚀性更高,且不受基材种类的限制。与陶瓷涂层相比,碳化钨涂层因含有金属粘结相而具有更好的韧性和抗冲击性,不易发生脆性开裂。正是这些综合优势,让碳化钨防腐喷涂在众多表面工程技术中脱颖而出。
### 六、选择碳化钨喷涂服务的关键考量
面对市场上参差不齐的喷涂服务商,企业在选择碳化钨防腐喷涂合作伙伴时,应重点关注以下几个方面:其一,是否具备成熟的工艺体系,特别是超音速火焰喷涂设备的性能和控制精度;其二,是否有同行业或类似工况的成功案例,可要求提供涂层检测报告;其三,粉末材料的来源与品质,优质碳化钨粉末的粒度分布、球形度和纯度直接影响涂层性能;其四,是否提供从表面预处理到后加工的全流程服务,避免因工序衔接不当导致质量波动;其五,售后服务与技术支持能力,包括涂层寿命跟踪和失效分析。
### 七、未来发展趋势与展望
随着工业装备向高温、高压、高流速、强腐蚀方向不断发展,碳化钨防腐喷涂技术也在持续演进。一方面,纳米结构碳化钨粉末和新型粘结相(如高熵合金)的研究,有望进一步突破涂层强韧性与耐蚀性的平衡瓶颈。另一方面,冷喷涂技术、激光辅助喷涂等新工艺的成熟,可能为碳化钨涂层带来更低的孔隙率和更高的沉积效率。此外,智能化喷涂机器人和在线监测系统的应用,将大幅提升涂层质量的一致性和可重复性。可以预见,碳化钨防腐喷涂将在更多高端制造领域扮演不可替代的角色。
总而言之,碳化钨防腐喷涂不仅仅是一项表面处理工艺,更是工业设备抵御腐蚀磨损、实现长周期安全运行的战略性技术。它用一层薄薄的涂层,换来了设备数倍乃至数十倍的寿命提升,为企业节省了可观的维修成本和停机损失。在追求高质量发展的今天,善用碳化钨防腐喷涂技术,无疑是为工业资产注入了一剂长效的强心针。选择专业的喷涂团队,制定科学的涂层方案,让碳化钨的坚硬与稳定,守护每一台设备的健康运转。