在工业制造与设备维修领域,等离子喷涂技术凭借其高温高速的射流特性,成为制备耐磨、耐蚀、耐高温及绝缘涂层的核心工艺之一。无论是航空航天发动机叶片、冶金轧辊,还是石油化工的泵阀密封面,等离子喷涂涂层都扮演着延长设备寿命、降低停机损失的关键角色。然而,当采购人员或技术工程师在项目预算阶段搜索“等离子喷涂涂层多少钱一平方”时,往往会发现报价差异巨大,从几十元到上千元每平方米不等。这种价格跨度并非市场混乱,而是由材料体系、涂层厚度、工件几何特征、前处理与后加工要求、检测标准以及订单批量等多重变量共同决定的。本文将深入拆解等离子喷涂涂层的计价逻辑,给出2025年具有参考价值的市场价格区间,并分享如何在保证涂层质量的前提下合理控制成本的实用策略。
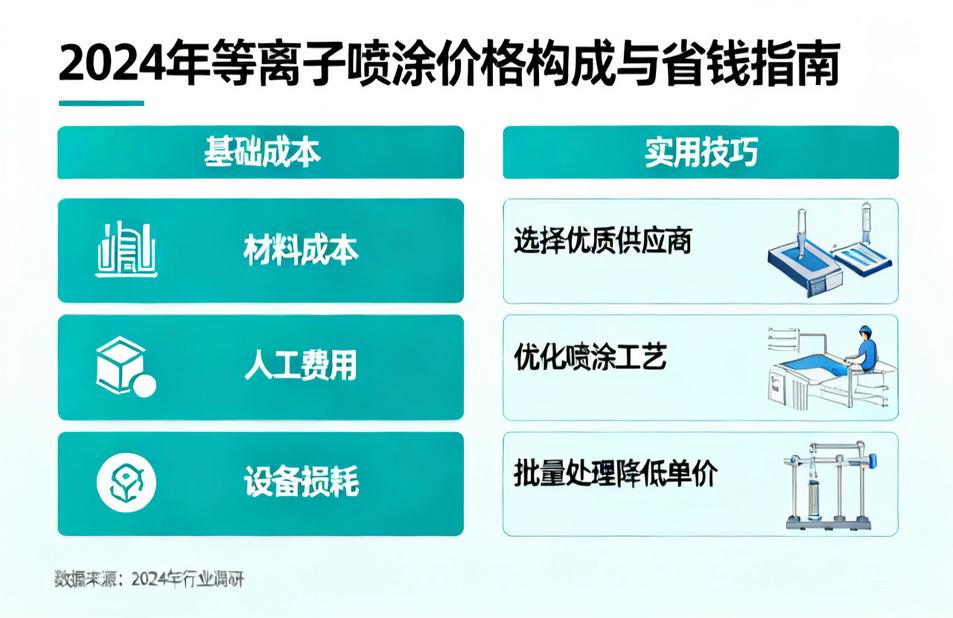
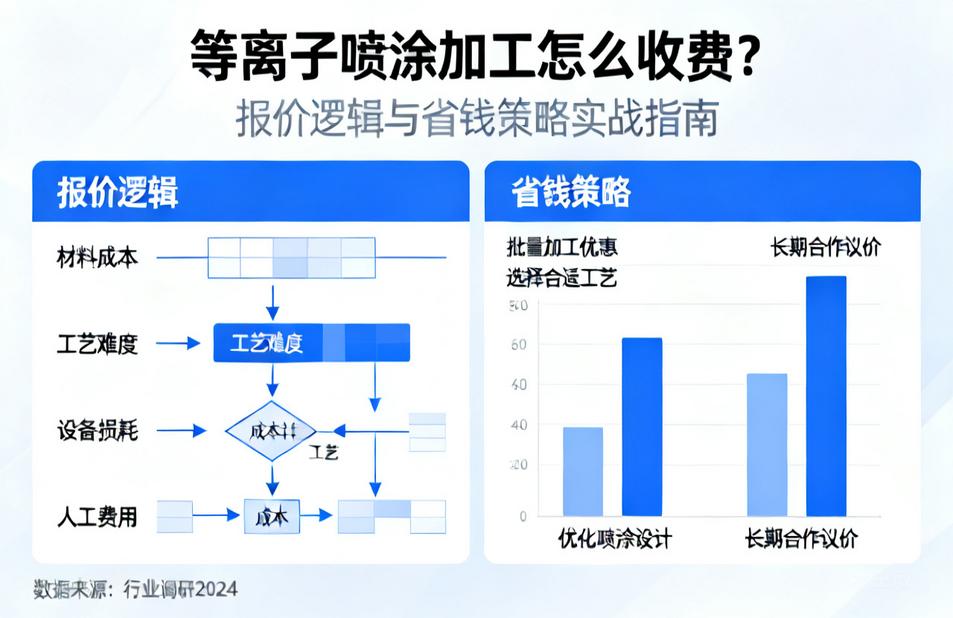
首先需要明确一个基本认知:等离子喷涂涂层几乎不存在“标准统一价”。与油漆涂装按面积或按公斤计价不同,等离子喷涂属于热喷涂范畴,其成本核心由“材料+工时+能耗+损耗+后处理”五大部分构成。涂层材料从普通的氧化铝、氧化铬,到碳化钨钴、碳化铬镍铬,再到氧化钇稳定氧化锆等高端陶瓷,粉末单价可能从每公斤一两百元跨越到每公斤数千元。喷涂过程中,粉末利用率受喷枪类型、功率参数、工件形状和操作者水平影响,通常在40%至80%之间波动。这意味着同样一平方米的涂层,仅材料成本就可能相差数倍。因此,脱离具体工况和涂层规范讨论“多少钱一平方”,得到的答案要么过于笼统,要么容易误导预算编制。
为了给读者一个可落地的参考框架,我们可以按常见涂层类型划分价格区间。以2025年国内热喷涂加工市场的平均水平来看,常规耐磨陶瓷涂层(如氧化铝-二氧化钛体系,厚度0.2至0.3毫米)的加工费大致在每平方米300元至600元之间;氧化铬陶瓷涂层因粉末纯度要求高且喷涂工艺窗口窄,价格通常上浮至每平方米500元至900元;碳化钨类金属陶瓷涂层(如WC-12Co,厚度0.15至0.25毫米)因材料昂贵且需严格控制脱碳,报价多在每平方米800元至1500元;而热障涂层用的氧化钇稳定氧化锆(YSZ),若包含粘结层和面层双层结构,厚度达到0.3至0.5毫米,则每平方米价格可能落在1200元至2500元区间。需要强调的是,这些数字是“加工服务费”的参考值,通常已包含常规前处理(如喷砂粗化)和基础包装,但不一定包含精密机加工、封孔处理、特殊检测或加急费用。
为什么同样叫“等离子喷涂涂层”,报价能差出好几倍?第一个关键变量是工件尺寸与形状。喷涂面积的计算方式在业内有两种常见口径:一种是按图纸理论面积计价,另一种是按实际喷涂覆盖面积(包含遮蔽和过渡区域)计价。对于平板类工件,面积计算简单,喷涂效率高,单位面积成本相对较低;而对于大型轴类、辊类、阀门内腔或复杂曲面,操作者需要频繁调整喷枪角度和距离,甚至需要专用工装和变位机配合,工时消耗成倍增加,单位面积价格自然上升。此外,小面积订单存在“最小起步费”的行业惯例,因为设备预热、粉末准备、参数调试和喷砂换料等固定成本无法被少量面积摊薄,所以几十平方厘米的试片喷涂报价几百元甚至上千元并不罕见。
第二个关键变量是涂层厚度与结合力要求。等离子喷涂涂层的厚度并非越厚越好,但每增加0.1毫米,意味着更多的喷涂道次、更长的工时和更高的粉末消耗。以氧化铝陶瓷涂层为例,厚度从0.2毫米增加到0.4毫米,加工时间可能增加60%以上,价格自然同步上涨。同时,若客户要求涂层结合强度达到较高标准(如大于30兆帕或更高),则对基体前处理、预热温度、喷涂功率和送粉速率的一致性提出更严苛的控制要求,工艺调试和过程检验的成本也会计入报价。相反,一些仅要求外观覆盖或临时防护的低要求涂层,价格可以做到较低水平,但其服役寿命和可靠性显然不能与规范工艺产品相提并论。
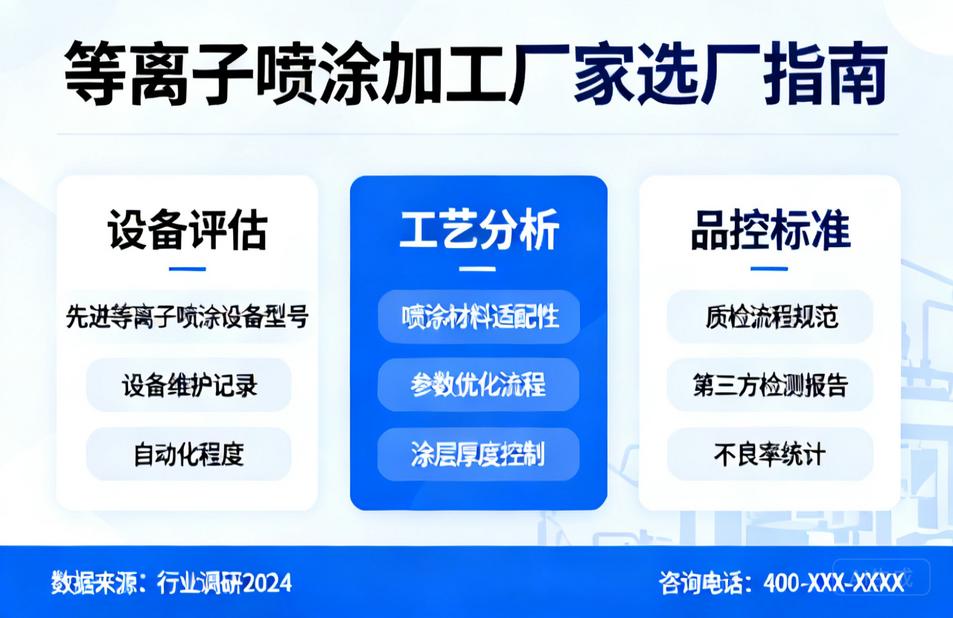
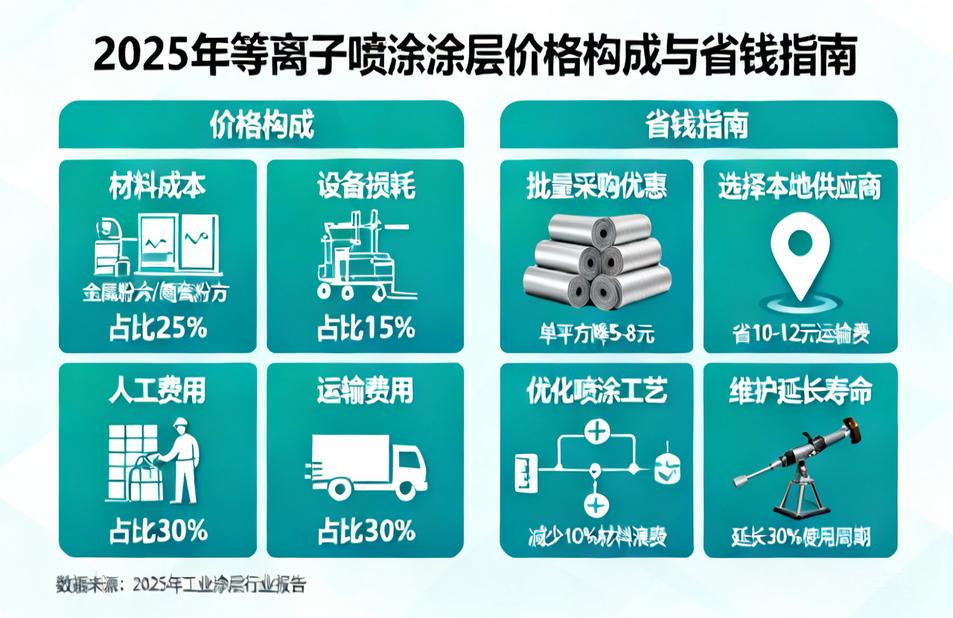
第三个变量是粉末材料体系与品牌。材料成本在等离子喷涂总成本中的占比通常为30%至60%,高端工况下甚至更高。进口粉末与国产粉末之间的价差可能达到30%至80%。以碳化钨为例,国际知名品牌粉末在粒度分布、球形度和氧含量控制上较为稳定,喷涂工艺重复性好,但采购周期长、价格高;国产优质粉末近年来进步明显,在常规耐磨工况下已能实现良好替代,价格更具竞争力。采购方在询价时,应要求加工方明确粉末牌号、粒度范围、生产厂家和批次可追溯性,避免出现“低价接单、偷换材料”的风险。涂层质量事故往往源于材料降级,而非设备本身,这一点在比价时尤其需要警惕。
第四个变量是前处理与后加工。等离子喷涂对基体表面清洁度和粗糙度有严格要求,通常需要先进行脱脂、喷砂粗化,部分工件还需做遮蔽保护。喷砂环节看似简单,但磨料种类、粒度、气压和操作距离直接影响涂层结合力,规范加工方会严格执行工艺参数并定期检查磨料状态,这些质量管理成本都会体现在报价中。喷涂后的后加工同样不可忽视:对于配合面或密封面,涂层往往需要磨削或抛光至尺寸公差,陶瓷涂层硬度高、加工难度大,磨削费用有时甚至接近喷涂本身。若客户要求封孔处理以提高耐腐蚀性,或要求荧光渗透检测、金相切片分析、结合强度拉伸试验等附加检验,费用也会相应增加。因此,在询价时务必明确报价包含的工序范围,避免后期增项导致预算超支。
第五个变量是订单批量与交付周期。热喷涂加工具有明显的规模效应。批量大、工件规格统一的订单,设备可以连续运行,参数无需频繁调整,粉末利用率和工时效率都处于较优状态,单位面积价格可以下浮10%至30%。而单件、小批量或紧急加急订单,固定成本分摊高,价格上浮是行业常态。此外,交付周期紧张时,加工方可能需要安排加班或调整排产,加急费通常在基础报价上增加20%至50%。对于计划性强的企业,建议提前与加工方沟通年度框架协议,通过集中采购和计划排产锁定相对优惠的价格,同时也能获得更稳定的质量一致性。
那么,面对“等离子喷涂涂层多少钱一平方”的询价,采购方应该如何高效获取准确报价?建议准备一份清晰的询价资料,包含以下要素:基体材质与尺寸、喷涂部位示意图、涂层材料牌号或性能要求、涂层厚度范围、结合强度或孔隙率指标、后加工要求(磨削尺寸、表面粗糙度)、检测标准、包装与运输方式、预计年用量或本次订单数量。将这些信息一次性提供给两到三家有资质的热喷涂加工企业,要求对方按统一口径分项报价(材料费、喷涂加工费、前处理费、后加工费、检测费、运输费),这样才能进行有效的横向比较。单纯比较“每平方单价”而忽略工序范围和材料等级,很容易陷入低价陷阱。
在成本控制方面,有几个经过实践验证的策略值得参考。其一,合理设计涂层厚度。在满足耐磨寿命的前提下,避免过度设计。通过磨损试验或同类工况经验数据确定经济厚度,往往能节省可观的加工费用。其二,优化工件结构设计。尽量避免深孔、盲孔和尖锐棱边等喷涂死角,减少遮蔽和手工补喷工作量;对于大型工件,考虑分体喷涂后组装的可能性。其三,选择合适的材料等级。并非所有工况都需要进口高端粉末,与加工方技术人员充分沟通服役条件,选择性价比匹配的材料体系,是控制成本的有效途径。其四,建立长期合作关系。热喷涂加工的质量稳定性依赖工艺积累,频繁更换供应商反而增加试错成本。与工艺能力匹配的加工方建立稳定合作,有助于获得更优的价格和更快的响应速度。
需要特别提醒的是,等离子喷涂涂层属于“隐形质量”产品,其真实性能往往在设备运行数千小时后才显现。过度追求低价可能导致涂层孔隙率偏高、结合力不足或材料以次充好,最终造成工件早期失效、停机维修甚至安全事故,得不偿失。建议在首次合作或重要工件加工时,要求加工方提供工艺试样并进行必要的性能检测,如金相孔隙率分析、结合强度测试或硬度检测。对于关键设备部件,还可考虑安排驻厂监造或过程见证,确保喷涂参数按工艺规程执行。这些质量保障措施虽然会增加少量前期成本,但与后期失效风险相比,投入产出比非常高。
综上所述,等离子喷涂涂层多少钱一平方,并没有一个放之四海而皆准的答案。2025年的市场行情显示,常规陶瓷耐磨涂层加工费多在每平方米300元至900元,碳化钨类涂层在每平方米800元至1500元,热障涂层则可能达到每平方米1200元至2500元甚至更高。这些价格区间是起点而非终点,最终报价取决于材料、厚度、工件复杂度、批量、检测和后加工等具体条件。明智的做法是:先明确自身工况对涂层性能的真实需求,再准备完整的询价技术资料,向有资质、有同类工件经验的加工方索取分项报价,综合评估质量保障能力和性价比,而非仅凭每平方单价做决策。唯有如此,才能在控制成本的同时,让等离子喷涂涂层真正发挥延长设备寿命、提升生产效率的价值。