在电线电缆、钢帘线、焊丝、切割丝等金属线材加工行业,放线机是产线的第一道关口。而导轮,作为放线机中直接与线材接触、承受高速摩擦与张力波动的核心部件,其性能好坏直接影响着放线效率、线材表面质量以及整条产线的停机频率。许多工厂管理者都经历过这样的场景:导轮用不了多久就磨出一道道深沟,线材跑偏、抖动,甚至被磨屑划伤,不得不频繁停机更换。这个看似不起眼的易损件,正在成为制约生产效率提升的隐形瓶颈。而近年来在工业圈持续升温的放线机导轮喷陶瓷技术,正是针对这一痛点的系统性解决方案。本文将从磨损机理、陶瓷喷涂工艺、选型要点、经济效益等维度,把这项技术讲深讲透。
要理解放线机导轮喷陶瓷的价值,先要弄清楚导轮为什么会磨损。放线过程中,线材以每分钟数百米甚至上千米的速度从导轮槽中穿过,接触点承受着持续的法向压力和切向摩擦力。对于钢丝、钢帘线这类硬质线材,接触应力极高,普通合金钢导轮的表面硬度通常在HRC55至HRC62之间,看似不低,但在长时间高速摩擦下,微观切削和疲劳剥落会同时发生。再加上线材表面可能残留拉丝粉、润滑剂中的酸性或碱性成分,腐蚀磨损也会加速导轮沟槽的变形。当沟槽磨损到一定程度,线材的行走轨迹就会失稳,张力波动增大,轻则影响收线排线质量,重则造成断线停机。传统的解决办法无非是选用更硬的模具钢、提高热处理硬度,或者改用硬质合金整体导轮,但这些方案要么提升幅度有限,要么成本高昂、加工困难,而且硬质合金脆性大,在冲击载荷下容易开裂。
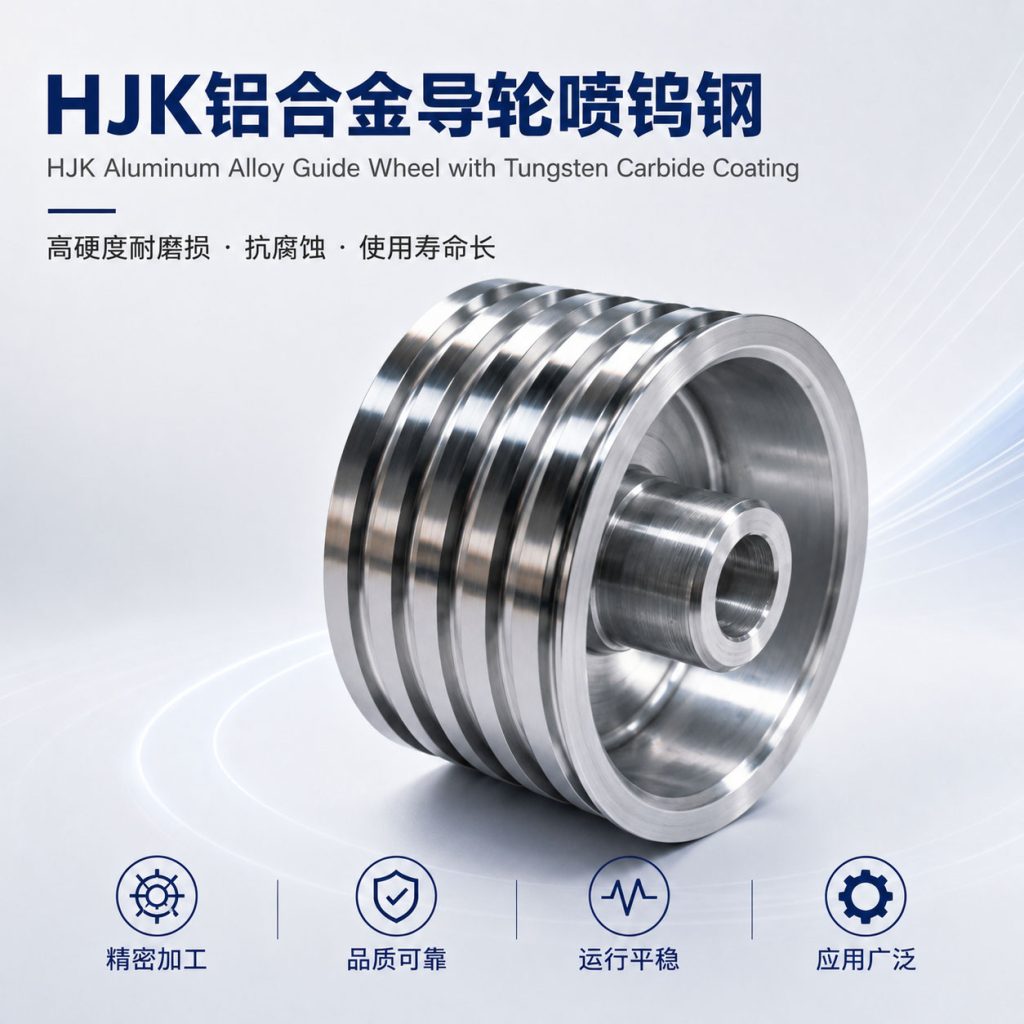
陶瓷喷涂技术的出现,打破了这种两难局面。所谓放线机导轮喷陶瓷,并不是把整个导轮换成陶瓷,而是通过热喷涂工艺,在金属导轮的工作表面制备一层厚度通常在0.05毫米到0.5毫米之间的陶瓷涂层。这层涂层与金属基体形成冶金或机械结合,既保留了金属基体的强度和韧性,又赋予表面极高的硬度、优异的耐磨性和一定的耐腐蚀性。常见的陶瓷涂层材料包括氧化铝、氧化铬、氧化锆以及碳化钨-钴、碳化铬-镍铬等金属陶瓷复合体系。其中,氧化铬涂层因摩擦系数低、表面光洁度高,在放线机导轮上应用尤为广泛;碳化钨体系则凭借更高的硬度和抗冲击性,在重载工况下表现突出。
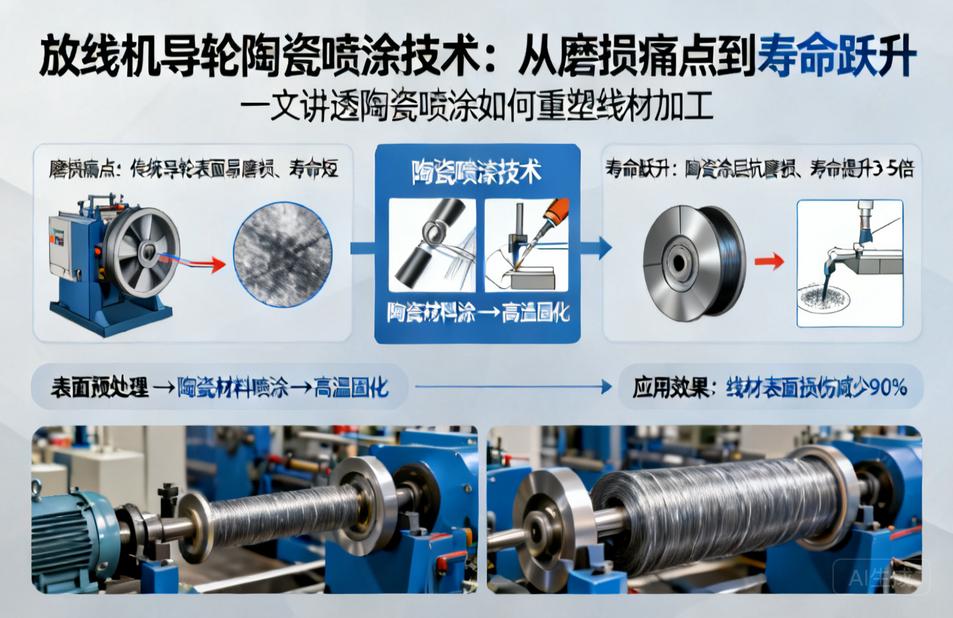
从工艺路线来看,放线机导轮喷陶瓷主要采用超音速火焰喷涂和等离子喷涂两种方式。超音速火焰喷涂利用燃气与氧气在燃烧室中剧烈燃烧产生高速焰流,将陶瓷粉末加速到每秒数百米甚至超过一千米的速度撞击基体表面,形成的涂层致密性极高,孔隙率通常低于1%,结合强度可达70兆帕以上。等离子喷涂则是通过直流电弧电离气体形成高温等离子射流,温度可达一万摄氏度以上,能够熔化高熔点的陶瓷材料,适合氧化铝、氧化锆等体系的制备。在实际生产中,还需要对导轮基体进行预热、喷砂粗化等前处理,喷涂后再进行精密磨削和抛光,确保导轮槽的圆弧度、表面粗糙度达到使用要求。一套完整的工艺流程,考验的是喷涂设备、粉末材料、工艺参数和后续精加工的综合能力,绝非简单喷一层了事。
那么,放线机导轮喷陶瓷之后,效果究竟能提升到什么程度?这是众多采购和技术人员最关心的问题。从大量实际应用数据来看,在同等工况下,经过陶瓷喷涂处理的导轮,其使用寿命通常是普通合金钢导轮的3到8倍,部分高速线材工况下甚至可以达到10倍以上。这意味着原来每个月都要更换的导轮,现在可能半年甚至一年才需要更换一次。寿命的延长不仅减少了备件采购成本,更重要的是大幅降低了停机换轮造成的产量损失。对于一条年产数万吨的线材生产线而言,每次非计划停机带来的损失可能高达数千甚至上万元,而频繁更换导轮所带来的累积损失更是不容小觑。
除了耐磨寿命,陶瓷涂层对线材表面质量的改善同样值得关注。普通钢导轮在使用一段时间后,沟槽表面会出现粘着磨损和微裂纹,表面粗糙度急剧上升,线材通过时就如同在砂纸上摩擦,容易产生划痕和金属粉尘。而陶瓷涂层表面光滑、摩擦系数低,且不易与金属线材发生粘着,能够长时间保持稳定的表面状态。这对于生产镀锡线、漆包线、不锈钢丝、精密焊丝等对表面质量要求苛刻的产品来说,意义尤为重大。线材表面缺陷率降低,后续拉拔、绞合、镀层工序的合格率也会随之提升,形成质量的正向传导。
另外,陶瓷涂层还带来一个容易被忽视的好处——降低能耗。导轮与线材之间的摩擦阻力越小,放线机为克服摩擦所消耗的功率就越少。虽然单个导轮节省的能耗看似微小,但在多轮位、多道次的放线系统中,累积的节能效果相当可观。同时,摩擦减小也意味着线材所受的附加张力降低,断线风险随之下降,这对于细规格线材和高速放线场景尤为关键。
当然,放线机导轮喷陶瓷并非一喷就灵,选型和施工质量决定了最终效果的上限。首先是涂层材料的选择,要根据线材材质、线径、放线速度、张力大小以及是否有腐蚀介质来综合判断。例如,拉拔钢丝的高速放线导轮,优先考虑碳化钨基涂层,兼顾硬度和抗冲击性;而含有酸性润滑剂残留的工况,则氧化铬涂层的耐腐蚀优势更明显。其次是涂层厚度,太薄起不到耐磨效果,太厚则容易因内应力过大而剥落,一般来说,0.1毫米到0.3毫米是比较合理的区间,具体需结合导轮直径和载荷确定。第三是结合强度,涂层与基体的结合力不足,使用中就会出现起皮、掉块现象,因此喷涂前的喷砂粗化和预热环节绝不能偷工减料。第四是表面精加工,喷涂后的导轮必须经过金刚石砂轮精密磨削,使沟槽表面粗糙度达到Ra0.2至Ra0.4微米,才能既保证耐磨又不损伤线材。
在采购放线机导轮喷陶瓷服务时,很多工厂容易陷入一个误区——只看价格,不看工艺。市场上确实存在一些低价喷涂服务,采用普通火焰喷涂或简陋的等离子设备,涂层孔隙率高、结合力差,上机后用不了多久就大面积剥落,反而造成更大的生产困扰。真正有实力的喷涂厂家,会先对导轮工况进行了解,推荐合适的涂层体系,然后通过规范的前处理、喷涂和后加工流程来保证质量,并且能够提供涂层厚度、结合强度、硬度、孔隙率等检测数据。因此,选择供应商时,不妨多关注其设备配置、材料来源、检测能力和行业案例,而不是单纯比价。
从更宏观的视角看,放线机导轮喷陶瓷技术的普及,折射出金属线材加工行业从粗放式生产向精益化、高可靠性制造转型的趋势。过去,很多企业习惯于把导轮当作低值易耗品,坏了就换,很少去深究磨损背后的成本账。如今,随着人工成本上升、停机损失放大、客户对线材质量要求越来越严,越来越多的企业开始重视关键零部件的表面工程升级。陶瓷喷涂不仅适用于放线机导轮,在拉丝机塔轮、收线机导轮、过线轮、张力轮等部位同样有着广泛的应用前景。可以说,谁先掌握了这项技术,谁就能在效率和质量的竞争中抢占先机。
值得一提的是,国内陶瓷喷涂技术近些年进步迅速,在设备国产化、粉末材料研发和工艺控制方面已经涌现出一批专业厂家,能够为线材加工企业提供定制化的导轮喷涂方案。从航空航天到汽车零部件,再到线材加工,热喷涂技术的应用边界在不断扩展,成本也在逐步下降。对于中小型线材厂而言,现在考虑放线机导轮喷陶瓷,已经不再是高不可攀的投入,而是一笔回报周期清晰的效率投资。
总结来说,放线机导轮喷陶瓷之所以值得被认真对待,是因为它精准命中了线材加工中一个高频、高成本的痛点。它以表面工程的手段,在不改变导轮整体结构的前提下,实现了耐磨性、表面质量、能耗表现和使用寿命的多重跃升。对于追求稳定生产和品质升级的企业,这不是一个要不要做的问题,而是一个什么时候做、找谁做的问题。理解了磨损机理,选对了涂层体系和工艺,算清了停机损失和备件成本这笔账,放线机导轮喷陶瓷的价值自然不言而喻。未来,随着涂层材料与喷涂工艺的持续迭代,这层薄薄的陶瓷,还将在更多工业场景中释放出超出预期的能量。