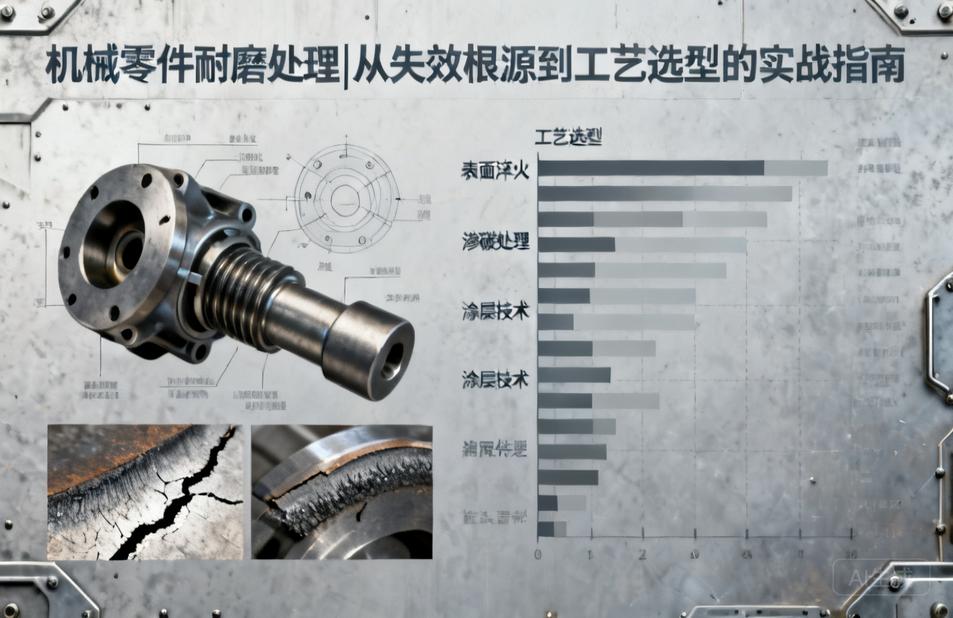
在机械制造领域,零件的失效往往不是从整体断裂开始的,而是从表面开始的。磨损、腐蚀、疲劳裂纹,绝大多数都源于零件表层材料在服役环境中的逐步退化。正因如此,机械零件表面处理从来不是可有可无的“锦上添花”,而是决定产品寿命、精度保持性和可靠性的关键工序。许多工程师在设计阶段把大量精力放在结构强度和材料选型上,却在表面处理环节草草了事,结果零件在客户现场提前失效,返修成本远超当初节省的那点工艺费用。
所谓机械零件表面处理,本质上是通过物理、化学或电化学手段,在零件表层获得与基体材料性能不同的改性层或覆盖层。这层东西可能只有几微米到几毫米厚,却承担着抗磨损、耐腐蚀、抗疲劳、减摩自润滑、装饰美化等多重使命。理解表面处理的逻辑,首先要抛弃“一种工艺包打天下”的幻想——没有万能的表面处理,只有与工况匹配的表面处理。
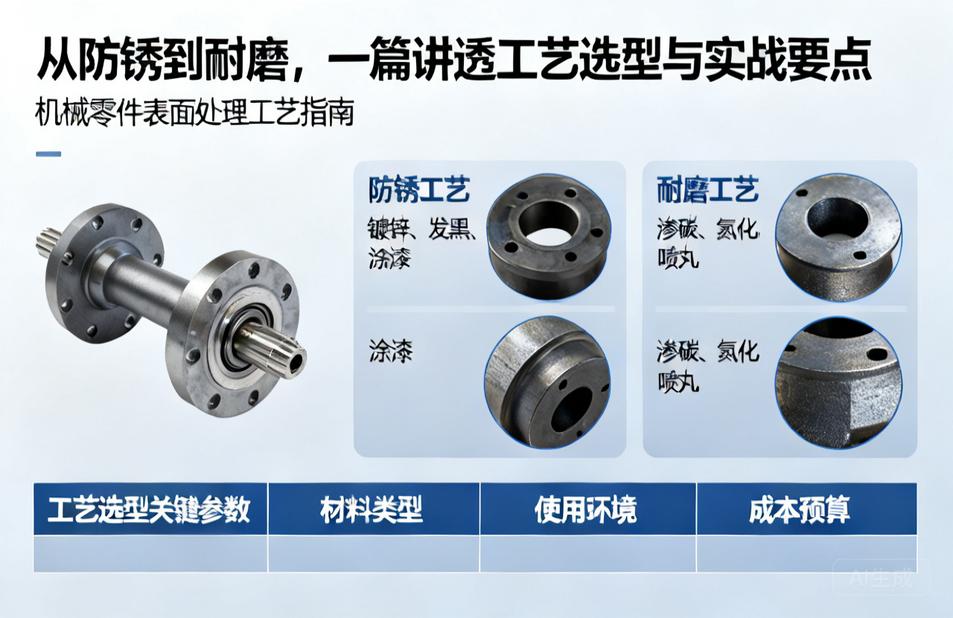
从工艺大类来看,机械零件表面处理大致可以分为几类:电化学与化学沉积类,包括电镀硬铬、化学镀镍、电镀锌及锌镍合金等;热扩散类,如渗碳、渗氮、碳氮共渗、渗硼;热喷涂类,包括火焰喷涂、电弧喷涂、等离子喷涂和超音速喷涂;气相沉积类,如PVD、CVD以及近年来的DLC类金刚石涂层;还有转化膜类,如发黑、磷化、阳极氧化;以及机械与热处理强化类,如喷丸、滚压、激光表面淬火。每一类下面又有大量细分工艺,参数窗口各不相同,选型时必须把工况条件、基体材料、精度要求和批量成本放在一起权衡。
先说说最常见的电镀硬铬。硬铬镀层硬度通常在HV800到HV1000之间,摩擦系数低,耐磨损性能好,而且镀层厚度可控,从几微米到几百微米都能做,适合液压杆、模具导柱、活塞杆这类既要求耐磨又要求尺寸修复的零件。但硬铬有个绕不开的问题:电镀过程中析出的氢容易渗入基体,造成氢脆,高强度钢和弹簧钢尤其敏感,镀后必须及时进行除氢处理,一般在200摄氏度左右保温数小时。另外,硬铬的均镀能力差,复杂形状零件边角处镀层偏厚、凹槽处偏薄,设计时要在图纸上明确关键表面的镀层厚度下限。
化学镀镍则是另一条路线。它不依赖电流,靠化学反应在零件表面均匀沉积,因此对深孔、盲孔、复杂内腔的覆盖能力远优于电镀。镍磷合金镀层根据磷含量不同,性能差异明显:低磷镀层硬度高、耐磨,高磷镀层耐蚀性突出,非晶态结构在酸性介质中表现优异。化学镀镍在阀门、泵体、石油机械零件上应用广泛。需要注意的是,化学镀镍液的维护和寿命管理直接决定镀层质量稳定性,小作坊式的操作往往批次一致性差,选供应商时要看其镀液分析和补加制度是否规范。
渗碳和渗氮属于热扩散类工艺的代表。渗碳适用于低碳钢和低碳合金钢,通过高温下碳原子向表层扩散,再经淬火回火获得高硬度表层和韧性心部,齿轮、传动轴、凸轮轴是典型应用。渗氮温度低,一般在500到580摄氏度,变形小,适合精密零件和已经精加工的零件,但渗氮层较薄,承载能力有限,不适合重载冲击工况。近年来离子渗氮和气体软氮化在模具和机床零件上用得越来越多,前者渗层质量可控性好,后者工艺周期短、适应面广。选择渗碳还是渗氮,核心看零件需要的是“深层承载”还是“表层耐磨且变形敏感”。
热喷涂技术在大型零件和现场修复中优势明显。超音速火焰喷涂制备的碳化钨涂层,硬度高、结合强度好,在风机叶片、轧辊、泵轴等零件上替代了部分硬铬工艺。热喷涂的优点是沉积速度快、对基体热影响小、几乎不限制零件尺寸,缺点是涂层存在孔隙,耐腐蚀性不如电镀层,往往需要封孔处理。等离子喷涂陶瓷涂层则在高温耐磨和隔热场合占有一席之地,但涂层与基体的热膨胀匹配问题必须重视,否则在热循环工况下容易剥落。
PVD和CVD涂层是刀具、模具和精密零件的常用选择。PVD氮化钛、氮化铬铝涂层硬度高、摩擦系数低,沉积温度低,不影响基体回火硬度,在高速钢刀具和冷作模具上应用成熟。DLC涂层则凭借低摩擦系数和自润滑特性,在汽车燃油喷射系统、压缩机零件、精密传动件上快速普及。但DLC对基体前处理要求极高,表面粗糙度和清洁度不达标,涂层结合力就会大打折扣,这也是很多企业上了涂层设备却做不出稳定质量的根本原因。
发黑和磷化常被归为“轻量级”表面处理,但它们在机械零件上的作用不容小觑。发黑成本低、不影响尺寸,适合精度要求高但防锈要求不极端的零件,比如量具、标准件和内部结构件。磷化则在涂装前处理和冷镦成形润滑中扮演重要角色,皂化磷化膜能显著降低摩擦。需要提醒的是,发黑膜的耐蚀性有限,盐雾试验往往只有几小时到十几小时,如果零件要经历海运或潮湿仓储,单靠发黑是不够的,需要叠加防锈油或改用锌镍合金电镀。
喷丸强化是一个容易被低估的工艺。它不改变零件化学成分,也不增加涂层,而是通过高速弹丸撞击表层,引入残余压应力,从而显著提高零件的疲劳寿命。发动机连杆、齿轮根部、弹簧、焊接结构件经过规范喷丸后,疲劳强度提升幅度可以达到20%以上。喷丸的关键参数是丸粒尺寸、喷射速度、覆盖率和喷丸强度,必须用阿尔门试片进行量化控制,凭经验“打一打”的做法无法保证一致性。
谈完工艺,必须谈选型逻辑。机械零件表面处理的选型,建议从四个维度切入:第一是服役工况,明确主要失效模式是磨损、腐蚀、疲劳还是三者叠加;第二是基体材料与热处理状态,比如不锈钢不适合普通电镀锌,高强度钢电镀后必须除氢,铝合金表面处理路线与钢件完全不同;第三是精度与尺寸约束,渗氮变形小但渗层薄,硬铬可修复尺寸但边角效应明显;第四是批量与成本,小批量多品种适合柔性好的工艺,大批量则要考虑自动化线和工艺稳定性。
实际生产中,表面处理环节最常见的质量问题集中在几个方面:前处理不彻底导致结合力不良,镀层厚度不均造成装配干涉或耐磨不足,氢脆未消除引发延迟断裂,涂层孔隙率超标引起基体点蚀。解决这些问题,靠的不是事后检验,而是把工艺参数固化到作业指导书里,并对关键参数做过程记录。比如电镀硬铬,电流密度、槽液温度、搅拌方式、除氢时间,每一项都要有明确的控制范围和异常处置流程。
还有一点值得强调:表面处理不是孤立的工序,它和机械加工、热处理、装配之间存在大量交互。加工表面的粗糙度和纹理方向会影响涂层结合力和耐磨表现;热处理后的表面脱碳层如果不彻底去除,渗氮质量就无从谈起;表面处理后的尺寸变化必须在设计公差分配时预留余量。把这些接口管理好,表面处理才能真正发挥效果,而不是成为质量问题的替罪羊。
从行业趋势看,机械零件表面处理正在向两个方向演进。一是环保驱动下的工艺替代,六价铬逐步被三价铬和锌镍合金替代,含镉工艺基本退出,无磷前处理技术也在推广;二是性能驱动下的复合工艺,比如渗氮加PVD的复合涂层、喷丸加涂层的组合强化、激光熔覆用于高价值零件的局部修复。对于制造企业而言,与其追逐最新工艺名词,不如把现有工艺的参数窗口摸透,把过程控制做扎实,这比换设备带来的收益往往更直接。
总结来说,机械零件表面处理是一门需要“懂材料、懂工况、懂工艺边界”的技术。它没有标准答案,只有在具体约束条件下的最优解。设计者应当尽早把表面处理纳入方案讨论,而不是等到图纸定型后再补一道工艺说明;工艺人员应当用数据说话,把厚度、硬度、结合力、耐蚀性等指标量化管理;采购和品质部门则要关注供应商的工艺稳定性和检测能力。三者协同,机械零件的表面才能真正成为一道可靠的防线,而不是整台设备中最先失守的那一环。