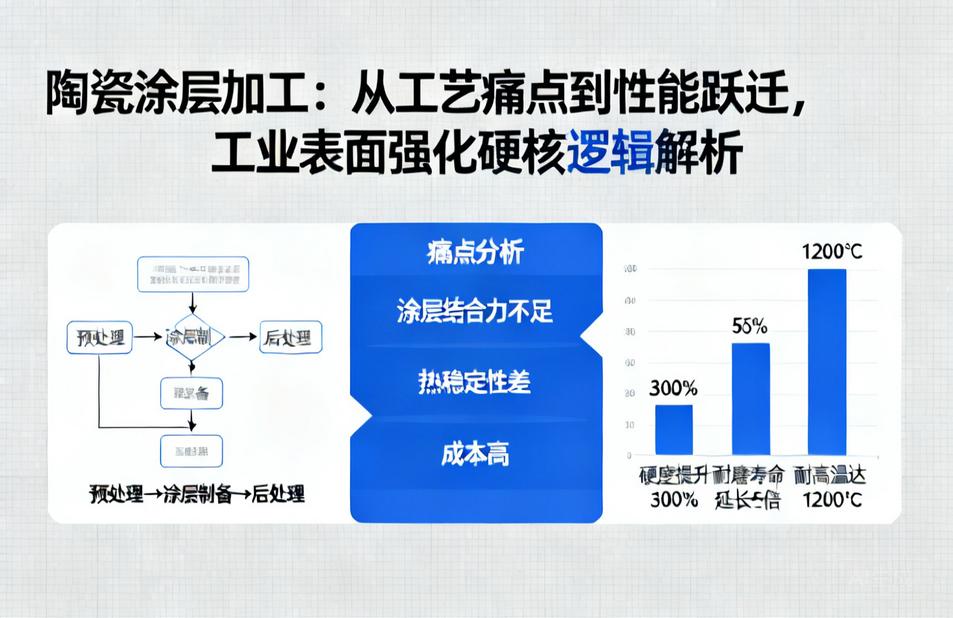
 陶瓷涂层加工|从工艺痛点到性能跃迁,一篇讲透工业表面强化的硬核逻辑" />
在高端制造领域,表面工程往往决定着一个零部件的寿命上限。当人们谈论耐磨、耐蚀、耐高温时,陶瓷涂层加工总是绕不开的关键词。它不像整块陶瓷那样厚重易碎,却能把陶瓷的硬度和化学稳定性“嫁接”到金属、硬质合金甚至石墨基体上,让普通材料在极端工况下获得远超预期的表现。然而,真正走进车间就会发现,陶瓷涂层加工远不是“喷一层粉末”那么简单,它涉及热力学、流体力学、材料科学与精密控制的深度耦合。本文从工艺逻辑出发,梳理陶瓷涂层加工的核心难点、主流路线与选型思路,帮助读者建立一套可落地的判断框架。
一、为什么陶瓷涂层加工成为工业刚需
传统金属材料在高速摩擦、强腐蚀介质或高温氧化环境中,往往在表面率先失效。渗碳、渗氮、电镀等工艺虽然成熟,但在硬度上限、化学惰性和高温稳定性上存在天花板。陶瓷涂层加工的价值在于,它通过热喷涂、物理气相沉积、化学气相沉积或溶胶-凝胶等手段,在基体表面构建一层几微米到几毫米厚的陶瓷质功能层。这层材料可以是氧化铝、氧化锆、碳化硅、氮化硅、氧化铬,也可以是复合或梯度结构。其结果是:基体保持韧性和加工精度,表面获得高硬度、低摩擦系数、耐磨损和抗腐蚀能力。对于液压杆、造纸烘缸、航空发动机叶片、半导体设备腔体、新能源电池辊压模等场景,陶瓷涂层加工已经从“可选优化”变成“性能刚需”。
二、陶瓷涂层加工的四大工艺路线与适用边界
讨论陶瓷涂层加工,不能脱离具体工艺谈优劣。不同路线在热输入、结合机制、厚度能力和成本结构上差异显著,选错路线往往导致返工甚至批量报废。
第一类是大气等离子喷涂。它以等离子弧为热源,将陶瓷粉末加热至熔融或半熔融状态,高速撞击基体形成层状涂层。优点是沉积效率高、厚度可达数百微米甚至毫米级,适合大面积耐磨耐蚀防护,如泵壳、阀门、辊轮。局限在于涂层呈层状结构,存在孔隙和微裂纹,结合强度以机械咬合为主,对基体前处理要求极高。
第二类是超音速火焰喷涂,虽然更常用于金属陶瓷,但也可用于部分氧化物陶瓷体系。其粒子速度高、氧化程度低,涂层致密度和结合强度优于普通等离子喷涂,适合对韧性和致密性有要求的工况。不过设备投入和粉末成本较高,小批量加工的经济性需要仔细核算。
第三类是物理气相沉积,包括蒸发镀、溅射镀和电弧离子镀。这类工艺在真空环境下进行,涂层厚度通常在微米级,致密度高、表面光洁度好,适合精密零件、刀具模具和光学器件。陶瓷涂层加工在这里追求的是超硬、低摩擦和美观,而不是厚重防护。缺点是视线受限,复杂内腔难以均匀覆盖,沉积速率相对较低。
第四类是化学气相沉积与溶胶-凝胶。化学气相沉积可在复杂形状表面获得均匀陶瓷层,结合强度高,但工艺温度往往较高,可能影响基体性能。溶胶-凝胶则适合制备薄层功能陶瓷,成本低、成分易调,但厚层容易开裂,工业化批量稳定性依赖前驱体控制和烧结制度。理解这些边界,是陶瓷涂层加工选型的第一步。
三、陶瓷涂层加工中最容易被低估的五个细节
很多陶瓷涂层加工项目失败,并非败在设备档次,而是败在细节控制。第一个细节是基体前处理。喷砂角度、砂粒粒度、粗糙度Ra值和清洁度直接决定机械结合强度。粗糙度不足,涂层附着力差;过度喷砂又可能引入残余应力或损伤基体。第二是粉末特性。陶瓷粉末的粒径分布、流动性、含水率和团聚状态会影响送粉稳定性和熔化状态,进而影响涂层孔隙率。第三是热管理。陶瓷与金属的热膨胀系数差异大,冷却过程中容易产生拉应力,导致开裂或剥落。预热基体、控制喷距和枪速、采用梯度过渡层,都是常见对策。第四是后处理。封孔、抛光、激光重熔或热处理可以显著改善耐蚀性和表面质量,但后处理参数不当也会破坏涂层结构。第五是检测闭环。厚度、结合强度、孔隙率、硬度和耐腐蚀性需要形成可追溯的检测记录,否则工艺优化只能靠经验猜测。陶瓷涂层加工的质量稳定性,本质上是对这些细节的持续收敛。
四、从应用场景反推陶瓷涂层加工方案
选型时最有效的方法不是问“哪种涂层最好”,而是从工况反推。以磨损为主导的场景,应优先关注硬度、摩擦系数和涂层韧性,氧化铝-二氧化钛复合涂层、氧化铬涂层在液压杆和辊轮上表现稳定;以腐蚀为主导的场景,需要低孔隙率和化学惰性,封孔处理后的氧化铝或氧化锆涂层更适合;以高温隔热为主导的场景,氧化钇稳定氧化锆是经典选择,但必须考虑热循环下的应力缓冲;以精密摩擦为主导的场景,物理气相沉积的氮化铬、氮化钛铝或类金刚石涂层更能兼顾薄层与光洁度。对于半导体和新能源行业,陶瓷涂层加工还要额外关注颗粒脱落和金属离子污染,此时涂层致密度和洁净度控制比厚度更重要。可见,陶瓷涂层加工没有万能配方,只有与工况匹配的工艺组合。
五、陶瓷涂层加工的成本逻辑与供应商选择
不少企业初次接触陶瓷涂层加工时,容易被单价吸引,却忽略了全生命周期成本。陶瓷涂层加工的费用由前处理、粉末材料、喷涂工时、后处理、检测和废品率共同构成。薄涂层未必便宜,因为前处理和检测成本占比高;厚涂层也未必划算,因为热应力和加工时间上升。真正专业的供应商会先了解工况参数,再建议涂层体系和验收标准,而不是直接报一个每平方米价格。评估供应商时,可以重点看三件事:是否具备稳定的前处理线和粉末管理能力,是否有针对热膨胀匹配的过渡层设计经验,是否能提供结合强度、孔隙率和耐蚀性等关键数据。陶瓷涂层加工的交付质量,往往藏在这些看不见的体系能力里。
六、结语:陶瓷涂层加工是系统工程,不是单一工序
回到本质,陶瓷涂层加工是一门关于界面与应力的工程。它要求工艺人员同时理解材料、热源、基体和服役环境,任何一环的疏忽都会在涂层寿命上放大。对于制造企业而言,与其追逐某个“神奇涂层”,不如建立从工况分析、工艺匹配到检测验收的完整闭环。当陶瓷涂层加工被当作系统工程来对待,它带来的就不只是表面硬度的提升,而是零部件可靠性、维护周期和产品竞争力的整体跃迁。在高端制造持续向极端工况推进的今天,谁能把陶瓷涂层加工做得更稳定、更可预测,谁就掌握了表面强化的主动权。