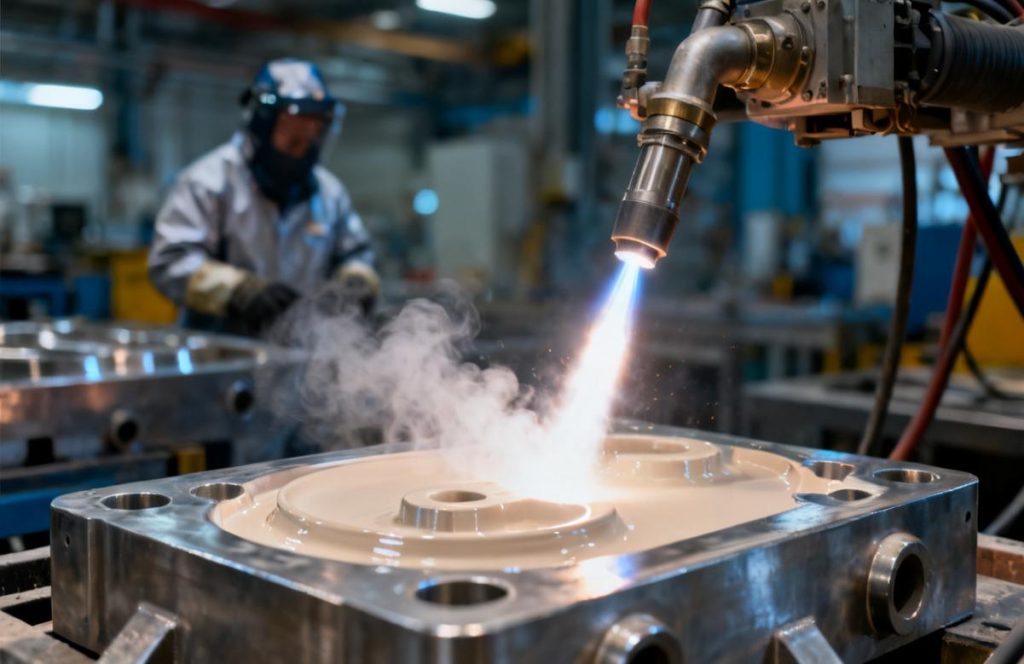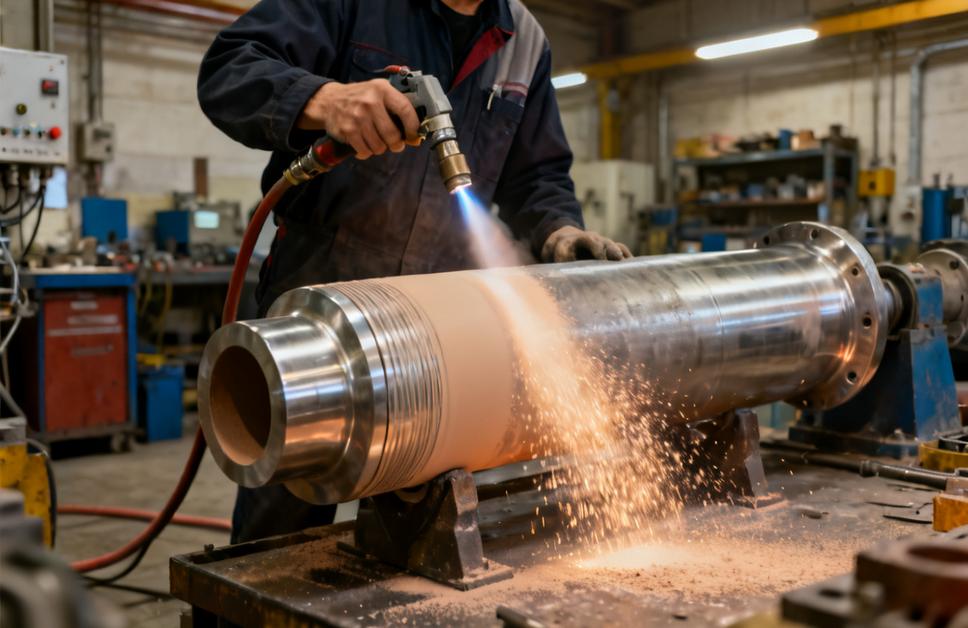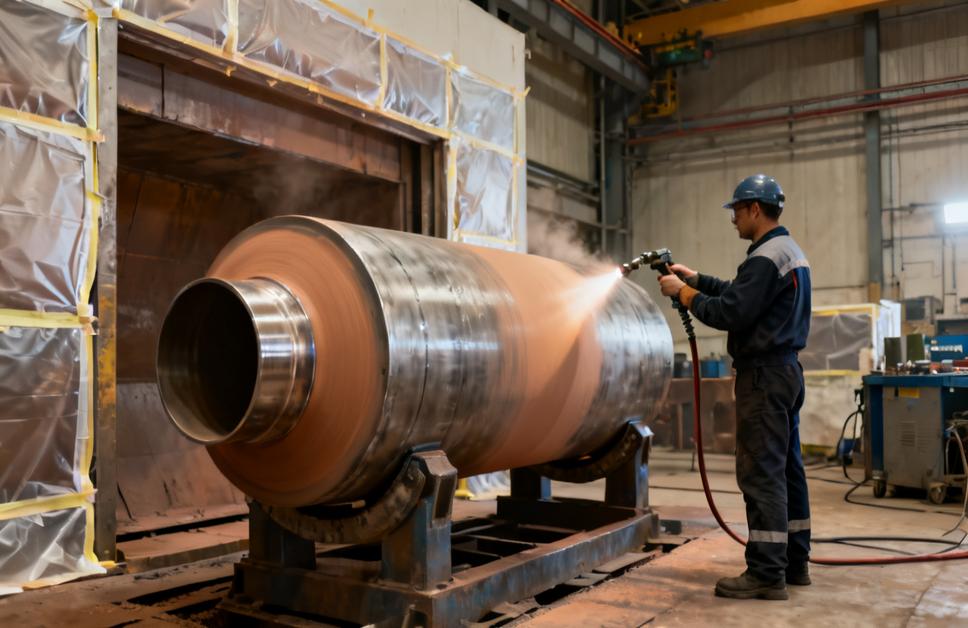
等离子喷涂防腐蚀涂层是利用等离子弧作为热源,把金属或陶瓷粉末加热到熔融或半熔融状态,高速喷射到经预处理的工件表面形成防护层。它主要解决金属零部件在大气、海水、化学介质或高温环境下的腐蚀与防护问题,适用于形状复杂、批量适中、对涂层致密性和材料选择有要求的工件,但需结合具体工况做工艺评估。
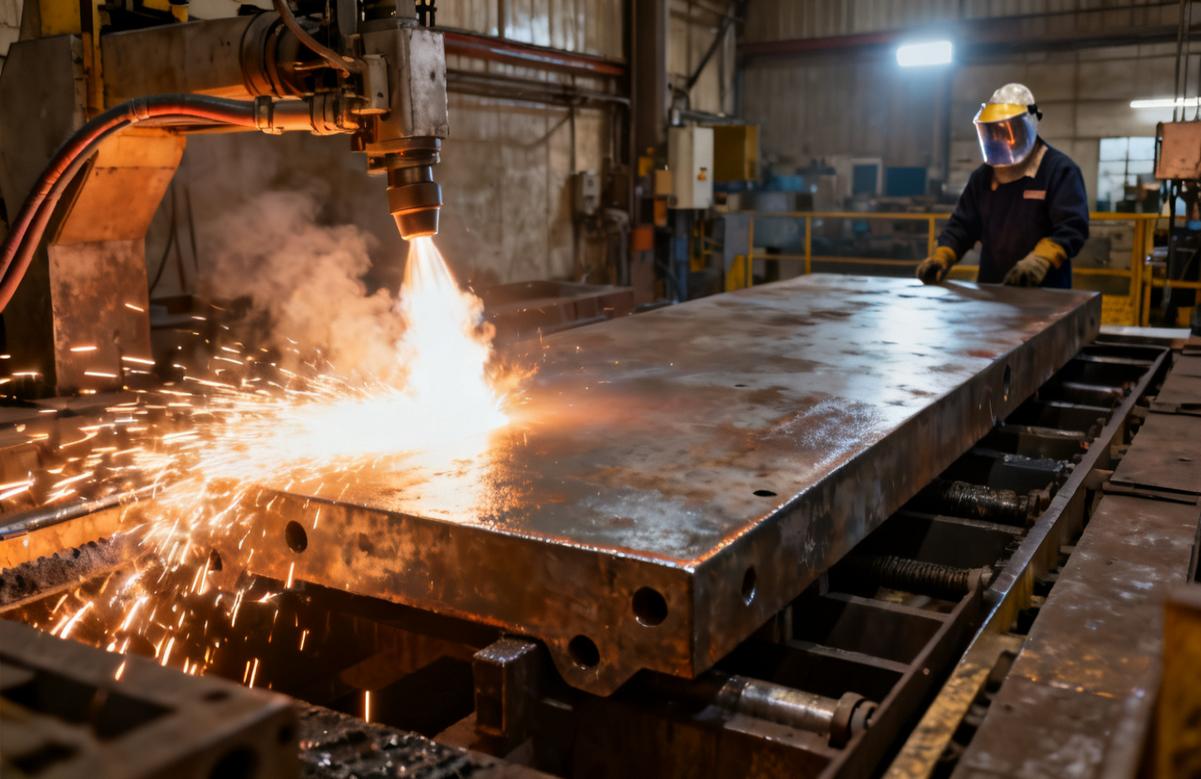
等离子喷涂防腐蚀涂层的基本原理与工艺定位
等离子喷涂属于热喷涂工艺的一种,与超音速火焰喷涂(HVOF)、冷喷涂、电弧喷涂和喷焊在热源、粒子速度和涂层特性上差异明显。等离子喷涂的热源温度高,可熔化高熔点陶瓷和部分金属材料,喷涂过程中基材温度相对可控,是防腐蚀与功能涂层常用的工艺路线之一。
在防腐蚀场景中,等离子喷涂既可以沉积金属涂层,也可以沉积氧化物陶瓷涂层。金属涂层主要依靠屏蔽作用隔离腐蚀介质,陶瓷涂层则更多用于耐化学侵蚀或电绝缘配合;实际选择取决于腐蚀类型和服役条件,不能简单认为某一种材料可以覆盖所有腐蚀环境。
哪些工件和工况适合采用等离子喷涂防腐蚀涂层
判断是否适用,应先明确腐蚀介质、温度、湿度、机械载荷和工件结构。等离子喷涂防腐蚀涂层通常适用于以下情况:
- 工件基材可承受喷涂前处理与喷涂过程的温度,表面能够进行喷砂粗化。
- 腐蚀环境以大气、湿热、海水飞溅或特定化学介质为主,需在金属表面形成隔离层。
- 工件形状允许喷枪到达喷涂区域,深孔、窄槽和遮挡面需提前评估可达性。
- 涂层后续允许封孔、磨削或其他精加工,或不影响装配尺寸。
- 批量与交期适合采用喷涂工艺,而非电镀、化学镀、涂装等其他表面处理方式。
若工件对尺寸精度要求极高、喷涂死角无法覆盖,或者腐蚀环境与涂层材料匹配性尚未验证,则不宜直接套用等离子喷涂方案,应与其他表面处理工艺比较后再决策。
防腐蚀涂层材料体系如何选择
材料选择是防腐蚀效果的核心变量之一。常见思路包括金属基涂层和陶瓷基涂层两类,具体材料需根据介质类型、服役温度与基材匹配性确定:
- 金属类涂层:常用于形成致密屏蔽层,适合导电或需要一定延展性的工况,选材时要考虑与基材的热膨胀差异和电化学相容性。
- 氧化物陶瓷涂层:耐化学侵蚀和绝缘性较好,适合腐蚀介质明确、需隔离电化学反应的部位,但脆性较大,抗冲击和抗热震能力需评估。
- 复合或梯度结构:在结合强度与耐蚀性之间平衡时,可考虑底层与面层配合,但是否需要取决于工况,不宜默认采用。
任何材料方案都应以实际介质浸泡、盐雾或工况模拟验证为依据,不能仅凭材料名称判断防护寿命。
影响防腐蚀效果的关键工艺变量
同一材料在不同工艺条件下结果差异很大。采购与技术沟通时应重点关注以下变量:
- 基材预处理:除油、除锈和喷砂粗化质量直接影响涂层结合,粗糙度与清洁度需在工艺文件中约定。
- 喷涂参数:功率、送粉量、喷涂距离和喷枪移动速度共同影响粒子熔化状态与涂层致密性。
- 涂层厚度与均匀性:厚度不足难以形成完整屏蔽,过厚则可能增加内应力,需按工况确定合理范围。
- 封孔处理:多数热喷涂涂层存在孔隙,防腐蚀场景常需封孔剂封闭通道,封孔材料耐介质性需与工况匹配。
- 后加工:磨削或机加工可能暴露孔隙或引入缺陷,需与封孔顺序协调。
等离子喷涂防腐蚀涂层的局限与常见缺陷
等离子喷涂并非所有防腐蚀场景的通用解法。其局限包括:涂层存在孔隙,未封孔时对长期浸泡或强腐蚀介质防护有限;喷涂为视线工艺,遮挡面难以覆盖;涂层与基材为机械结合为主,抗冲击和抗热震能力受材料与工艺影响;对薄壁或热敏感基材,需评估喷涂热输入的影响。
| 常见缺陷 | 可能原因 | 处理方向 |
|---|---|---|
| 涂层剥落 | 前处理不彻底、基材污染、应力过大 | 复查喷砂与清洁工序,调整参数 |
| 孔隙偏高 | 粒子熔化不足、喷涂距离不当 | 优化功率与送粉,必要时封孔 |
| 涂层不均 | 喷枪路径或工件装夹问题 | 检查运动机构与遮蔽方案 |
| 局部未覆盖 | 工件遮挡或可达性不足 | 调整装夹角度或改用其他工艺 |
采购询价前应提供的工件信息
为了让供应商给出可执行的方案,询价时应提供:基材牌号与热处理状态、工件尺寸与关键部位图纸、腐蚀介质与服役温度、期望涂层材料或功能要求、允许的涂层厚度范围、是否允许封孔与后加工、批量与交期、验收方式与检测项目。信息越完整,报价与工艺方案越有可比性。
报价通常受工件面积与形状复杂度、前处理工作量、材料种类、封孔与后加工要求、检测项目、批量与装夹工时影响。不同供应商的工艺能力和质量管控不同,不宜只比较单价,应结合技术方案与验收标准综合评估。
供应商评估与验收要点
评估等离子喷涂加工方时,可核验以下方面:是否具备与工件尺寸匹配的喷涂能力;前处理与喷涂是否在同一质量体系下受控;能否提供工艺参数记录与过程追溯;是否有针对防腐蚀涂层的封孔与检测方案;对涂层结合强度、厚度、孔隙率等项目的检测方式是否明确。验收时应依据双方确认的技术协议与检测方法,而非口头承诺。
对于防腐蚀涂层,建议在批量加工前进行样件验证,确认涂层外观、厚度、结合情况和封孔效果满足工况要求,再进入批量生产。
常见问题
等离子喷涂防腐蚀涂层和电弧喷涂防腐有什么区别?
两者热源不同。等离子喷涂温度更高,可熔化高熔点陶瓷材料,适合对材料体系有更高要求的防腐蚀部位;电弧喷涂以电弧熔化丝材,常用于大面积金属防腐。具体选择要看腐蚀介质、材料要求和工件结构,不能互相替代。
防腐蚀涂层喷涂后一定要封孔吗?
不一定,但热喷涂涂层通常存在孔隙,在长期浸泡、盐雾或强腐蚀介质中,封孔能封闭介质通道,提升防护效果。是否封孔及封孔材料,应根据腐蚀环境和涂层材料确定,并以验证结果为准。
哪些工件不适合做等离子喷涂防腐蚀涂层?
深孔、窄槽等喷枪无法到达的部位,以及薄壁热敏感件、对尺寸精度要求极高又不允许后加工的部位,通常不适合直接采用。应评估可达性、热输入和后续加工余量后再决定工艺路线。
如何判断防腐蚀涂层质量是否合格?
应依据技术协议约定的项目验收,通常包括外观、厚度、结合情况和封孔效果等,检测方法由双方确认。建议先做样件验证,再批量生产,避免仅凭目视判断。
询价时需要提供哪些信息?
建议提供基材牌号、工件尺寸与图纸、腐蚀介质与服役温度、涂层材料要求、允许厚度范围、是否封孔或后加工、批量交期和验收项目。信息完整有助于供应商给出可比较的方案与报价。
企业信息与技术咨询
业务范围:热喷涂、热喷涂加工、热喷涂加工厂家、碳化钨喷涂、碳化钨喷涂加工、碳化钨喷涂厂家
公司名称:和季康(广东)金属表面处理有限公司
公司地址:广东省东莞市东城街道榴花工业路3号
联系电话:153-2295-3917
电子邮箱:dgyakoo@126.com