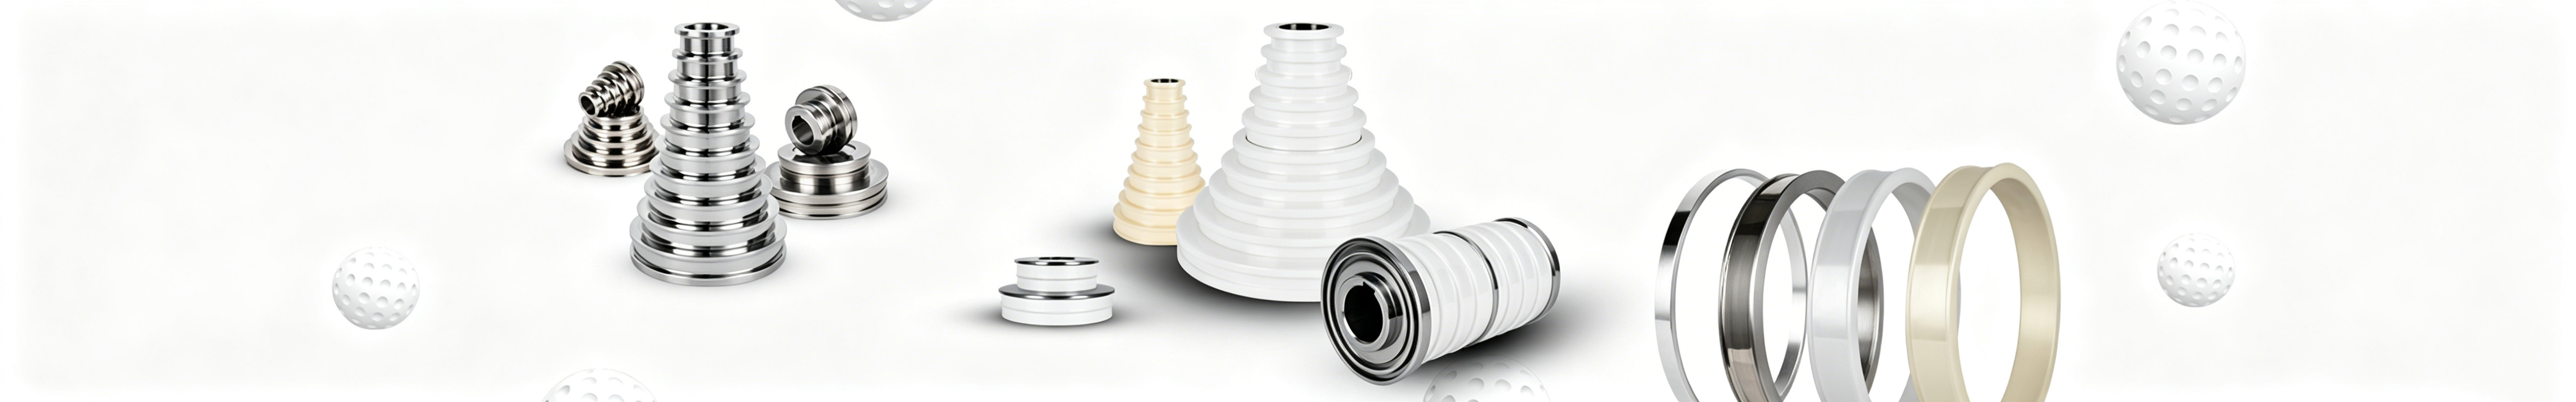
等离子喷涂适合需要表面强化或尺寸修复的金属零件,典型包括轴类、辊轮、轴承配合面、密封面、模具、泵阀件和高温结构件。它把涂层材料加热到熔融或半熔融状态后高速沉积到工件表面,形成耐磨、耐高温、隔热或绝缘涂层。是否适合,主要看基材能否承受喷涂温度、工件几何形状是否便于施工,以及服役工况对涂层性能的要求。
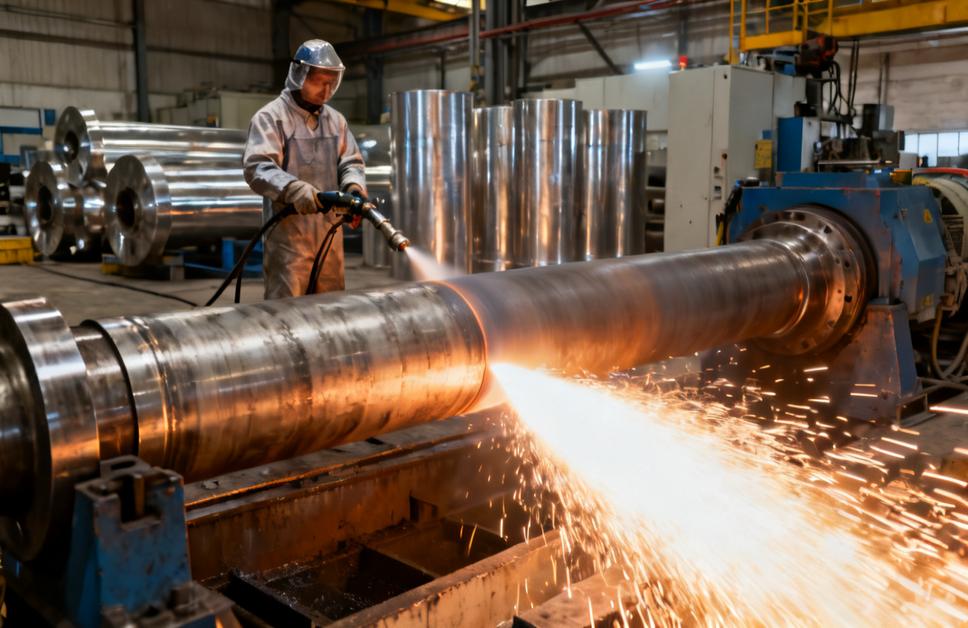
先看原理:等离子喷涂为什么适合这些零件
等离子喷涂以等离子弧作为热源,焰流温度高,可以熔化熔点较高的陶瓷和金属陶瓷材料,适用的涂层材料范围比普通火焰喷涂更宽。喷涂过程中工件整体温度通常较低,但表面会受到粒子撞击和局部热输入,因此对基材的热影响小于堆焊等熔覆工艺。这使它在不希望工件整体变形或改变基体组织的场合更有优势。
它的另一个特点是涂层与基体主要是机械结合,结合强度受表面粗糙度、清洁度和粒子状态影响明显。所以前处理质量往往决定了涂层能否用得住,而不是设备本身。
哪些零件适合用等离子喷涂
耐磨类零件
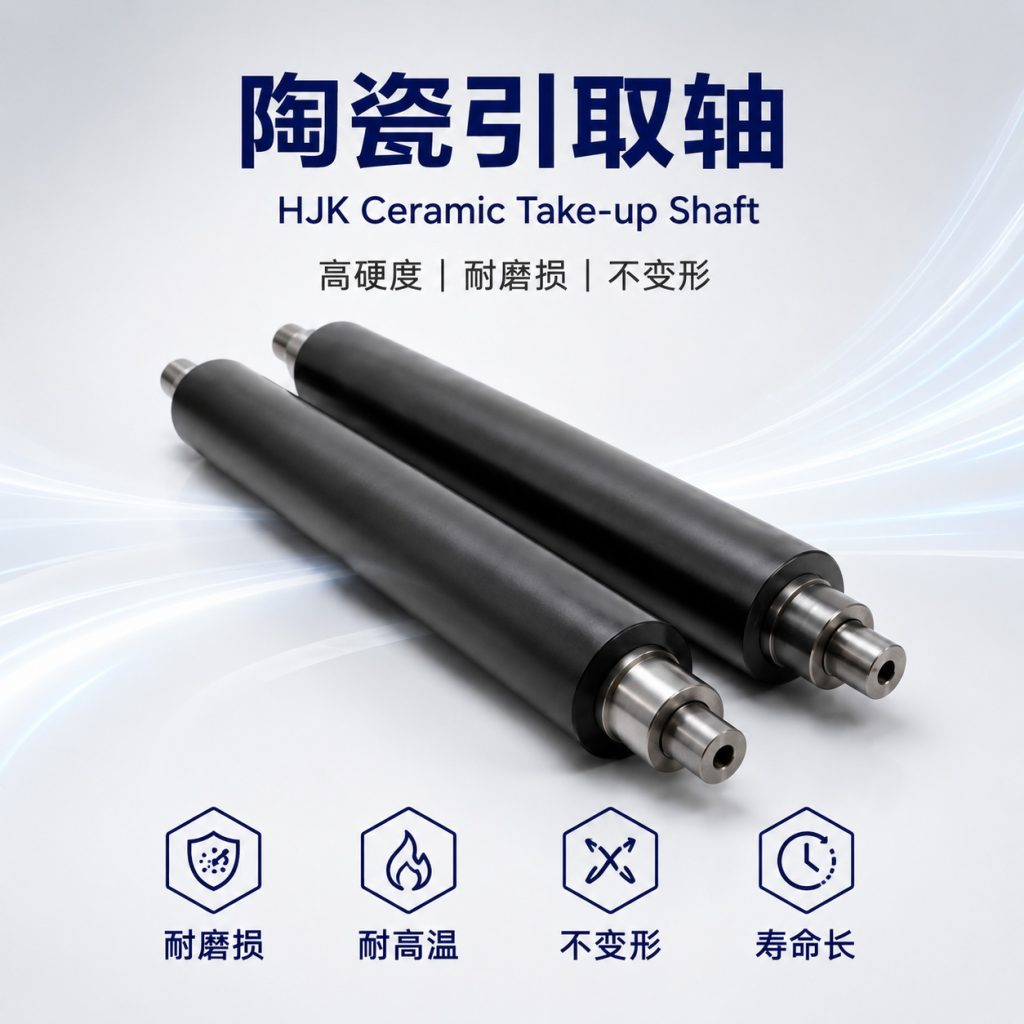
长期承受滑动摩擦、磨粒磨损或微动磨损的零件是主要适用对象,例如液压杆、传动轴、导辊、塔轮、衬套、密封环和各类耐磨板。此类零件可选择碳化钨类、氧化物陶瓷类或金属陶瓷类涂层,具体取决于磨损形式和对韧性的要求。
耐高温与隔热类零件
在高温环境中工作、需要降低基体温度或抗高温氧化的零件,如燃烧器部件、炉用辊、高温管道和热端结构件,可考虑氧化物陶瓷隔热涂层。需要注意的是,隔热效果与涂层结构、厚度和服役温度相关,不能脱离工况单独判断。
绝缘与耐腐蚀类零件
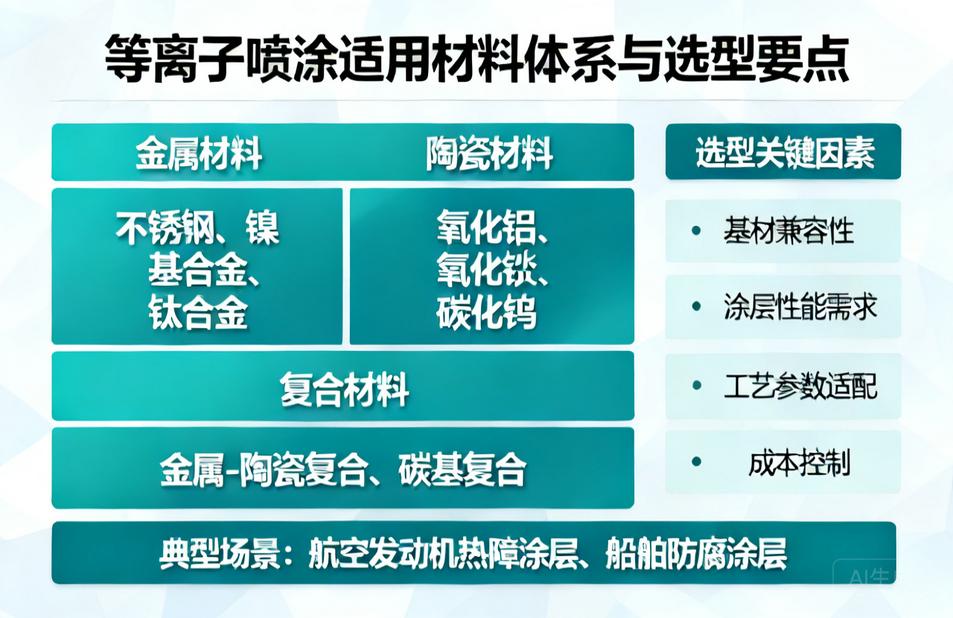
需要电绝缘或耐化学腐蚀的零件,例如某些电子设备结构件、化工泵阀部件,可采用氧化铝、氧化锆等陶瓷涂层。但涂层存在孔隙,若用于强腐蚀环境,通常需要评估封孔处理或改用其他工艺。
尺寸修复与再制造零件
因磨损导致尺寸超差的轴、辊、轴承位,可通过喷涂恢复尺寸后再磨削加工。这类应用要求基材可承受喷涂和前处理过程,且修复层与基体的结合可靠。
判断是否适合看四个条件
- 基材条件:基材应能承受喷砂粗化和喷涂过程中的热输入,低熔点或对热敏感的材料需谨慎评估。
- 工件几何形状:喷涂枪需要能够接近待喷涂表面,内孔、深槽、遮挡面往往难以均匀沉积。
- 表面准备可行:工件需要可进行喷砂或其它粗化处理,并能在喷涂前保持清洁。
- 服役工况匹配:涂层的耐磨性、耐热性、绝缘性或耐蚀性要对应实际工况,而不是只按材料名称选择。
哪些情况可能不适合等离子喷涂
并非所有零件都适合。工件壁厚过薄、对热变形极敏感、待喷涂面无法接近、基材与涂层热膨胀差异过大,或服役中承受强烈冲击和重载的零件,都需要谨慎评估。涂层为机械结合,遇到高接触应力或强冲击工况时有剥落风险,此时可能需要考虑超音速火焰喷涂、堆焊或其他工艺。具体取舍应以工件工况和工艺试验为准。
选型时要向加工厂提供哪些信息
为了得到可靠的工艺方案,建议提供:基材材质与热处理状态、零件图纸或尺寸、待喷涂部位和面积、服役温度与介质、主要失效形式(磨损、腐蚀、高温氧化等)、涂层厚度要求、是否允许后续磨削加工,以及期望的验收方式。信息越完整,加工厂越能判断工艺可行性和质量风险。
涂层质量受哪些因素影响
影响结果的关键变量包括基材表面粗化程度、喷涂前清洁状态、喷涂距离与角度、粉末或丝材特性、送料稳定性、工件温度控制和操作一致性。涂层孔隙率、结合状态和厚度均匀性都需要通过工艺控制和检测来保证。验收时可关注外观、厚度、结合情况和必要的性能检测,具体检测项目应与加工厂提前约定。
采购者的实际建议
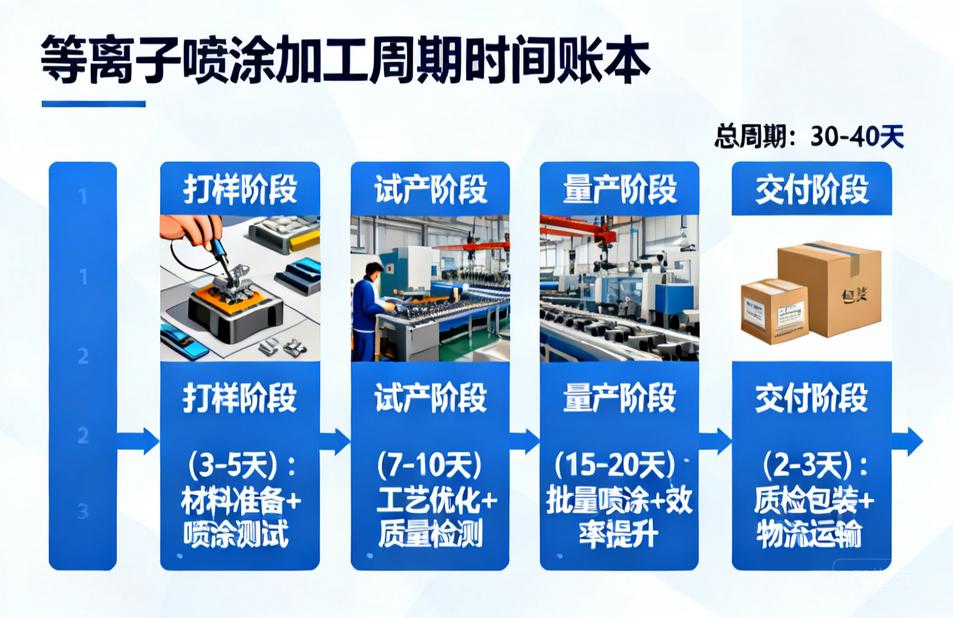
先明确零件的主要失效原因,再谈涂层材料,不要反过来。对批量零件,建议先做小样或单件试制,确认涂层结合和加工后的尺寸符合要求,再进入批量生产。价格会随工件尺寸、基材、前处理要求、涂层材料、厚度、后加工和检测要求变化,应基于具体图纸和工况逐项确认。
常见问题
等离子喷涂适合喷涂哪些金属零件?
适合需要耐磨、耐高温、隔热、绝缘或尺寸修复的金属零件,如轴类、辊轮、轴承配合面、密封面、模具和泵阀件。前提是基材可承受喷涂热输入,且待喷涂面便于施工。
薄壁零件能做等离子喷涂吗?
需要谨慎评估。薄壁件对热输入和变形敏感,喷涂前处理与喷涂过程都可能影响尺寸稳定性。应先由加工厂结合壁厚、材料与面积判断,必要时通过工艺试验验证。
等离子喷涂和超音速火焰喷涂怎么选?
等离子喷涂适合陶瓷等较高熔点材料,以及耐高温、隔热和绝缘类需求;超音速火焰喷涂通常用于碳化钨类耐磨涂层,涂层致密性和结合状态表现不同。选择应基于工况、材料和性能要求,不能一概而论。
等离子喷涂后还需要加工吗?
很多零件喷涂后需要磨削或其它精加工来达到尺寸和表面要求。是否加工、留多少余量,取决于涂层材料、厚度和最终精度要求,应在工艺方案中提前约定。
所有磨损零件都能用等离子喷涂修复吗?
不是。磨损形式、接触应力和冲击程度都会影响涂层可靠性。承受强冲击或高接触应力的零件可能不适合,需要评估是否改用其他工艺。
如何判断加工厂是否适合做我的零件?
可考察其前处理能力、工艺控制、检测手段和类似工件的加工经验,并要求提供工艺说明和验收方案。具体判断应以实际工件和试制结果为依据,不建议只看宣传材料。
联系和季康(广东)金属表面处理有限公司
如需评估热喷涂、陶瓷涂层、碳化钨涂层或工业零部件表面处理需求,请提供工件材质、尺寸、使用工况、目标性能、涂层要求及后加工需求,以便进一步沟通工艺适用性。
公司名称:和季康(广东)金属表面处理有限公司
公司地址:广东省东莞市东城街道榴花工业路3号
联系电话:153-2295-3917
电子邮箱:dgyakoo@126.com