在工业制造的宏大叙事中,磨损、腐蚀与高温往往是设备寿命的“隐形杀手”。从矿山机械的破碎锤到航空发动机的涡轮叶片,从化工反应釜的搅拌桨到汽车发动机的活塞环,每一次表面损伤都在无声地吞噬着生产效率与成本。而在这场与材料失效的漫长博弈中,高硬度陶瓷涂层正以一种近乎“隐形铠甲”的姿态,悄然改变着工业防护的底层逻辑。它不改变基体材料的固有属性,却能在表面构筑一道超硬屏障,让普通金属拥有超越自身的耐磨与耐蚀能力。
所谓高硬度陶瓷涂层,是指以陶瓷材料(如氧化铝、氧化锆、碳化硅、氮化硅、氮化钛、碳化钨等)为原料,通过热喷涂、物理气相沉积(PVD)、化学气相沉积(CVD)、溶胶-凝胶或冷喷涂等工艺,在基体表面形成的厚度从微米级到毫米级的功能性覆盖层。其核心特征在于“高硬度”——维氏硬度通常可达1000 HV以上,部分超硬涂层甚至超过2000 HV,远高于淬火钢的600-800 HV。这种硬度上的代际差距,直接转化为对磨粒磨损、粘着磨损和疲劳磨损的强力抵抗。
理解高硬度陶瓷涂层的价值,需要先回到磨损的本质。磨损并非单一机制,而是多种失效模式的叠加。在矿山破碎场景中,矿石颗粒以高速冲击金属表面,形成微切削与犁沟;在发动机缸体中,活塞环与缸壁在高温润滑不足时发生粘着;在化工泵阀内,腐蚀性介质与固体颗粒共同作用,引发腐蚀磨损协同效应。传统合金钢或表面淬火工艺在面对这些复合工况时,往往顾此失彼——硬度提升伴随韧性下降,耐蚀性改善又牺牲耐磨性。陶瓷涂层的出现,恰恰提供了一种“表面功能分离”的解决思路:基体负责结构强度与韧性,涂层负责表面硬度和化学稳定性,两者各司其职,协同增效。
以氧化铝-二氧化钛复合陶瓷涂层为例,这类涂层在工业耐磨领域应用极为广泛。通过大气等离子喷涂工艺,氧化铝颗粒在高温焰流中熔融并高速撞击基体,扁平化后层层堆叠,形成具有层状结构的致密涂层。其显微硬度可达1000-1300 HV,在干摩擦条件下对钢件的磨损率可降低一个数量级以上。更关键的是,氧化铝本身具有优异的化学惰性,在弱酸弱碱环境中几乎不发生反应,这使得该涂层在同时存在磨损与腐蚀的工况中表现出色。例如在污水处理设备的搅拌轴、烟气脱硫系统的风机叶轮上,氧化铝基陶瓷涂层已成为延长检修周期的重要手段。
如果说氧化铝涂层是耐磨领域的“多面手”,那么碳化钨-钴金属陶瓷涂层则是重载磨损工况下的“硬汉”。碳化钨颗粒的显微硬度超过2000 HV,钴作为粘结相赋予涂层一定的韧性,通过超音速火焰喷涂(HVOF)制备的碳化钨涂层,孔隙率可控制在1%以下,结合强度超过70 MPa。在航空航天领域,飞机起落架、液压作动筒的活塞杆表面常采用此类涂层,以抵抗高频次往复运动带来的微动磨损;在石油钻采行业,钻杆接头、稳定器表面堆焊碳化钨涂层后,在含砂钻井液中的寿命可提升3至5倍。这种“硬质相+韧性粘结相”的复合结构,正是高硬度陶瓷涂层设计哲学的典型体现——不是一味追求硬度峰值,而是在硬度与韧性之间寻找工程最优解。
值得关注的是,高硬度陶瓷涂层的制备技术本身也在经历深刻变革。传统热喷涂工艺虽然成熟,但涂层内部不可避免存在孔隙、微裂纹和未熔颗粒,这些缺陷在苛刻腐蚀环境中可能成为介质渗透的通道。近年来,冷喷涂技术为陶瓷涂层制备打开了新窗口——在低于材料熔点的温度下,陶瓷颗粒以超音速撞击基体,通过剧烈塑性变形实现沉积。虽然纯陶瓷冷喷涂仍面临挑战,但陶瓷-金属复合粉末的冷喷涂已取得突破,涂层致密度和结合强度显著优于传统热喷涂。与此同时,PVD技术制备的氮化钛、氮化铬铝等硬质陶瓷薄膜,厚度虽仅数微米,却在刀具、模具领域展现出惊人的耐磨增益。一把高速钢铣刀镀上氮化钛涂层后,切削寿命可提高3至8倍,切削速度也能相应提升,这在汽车零部件大批量加工中意味着可观的效率红利。
高硬度陶瓷涂层的应用边界远不止于耐磨。在高温环境下,氧化锆基热障涂层通过低热导率陶瓷层降低金属基体温度,使燃气轮机叶片在超过合金熔点的燃气中依然保持结构完整;在半导体制造中,氧化钇陶瓷涂层用于等离子刻蚀腔体内部件,抵抗氟基等离子体的化学溅射;在新能源领域,固态电池的界面修饰、燃料电池连接体的抗氧化涂层,也在借助陶瓷涂层的功能特性寻找性能突破。可以说,高硬度陶瓷涂层已经从单一的“耐磨层”演变为集耐磨、耐蚀、隔热、绝缘、抗粘附于一体的多功能表面工程平台。
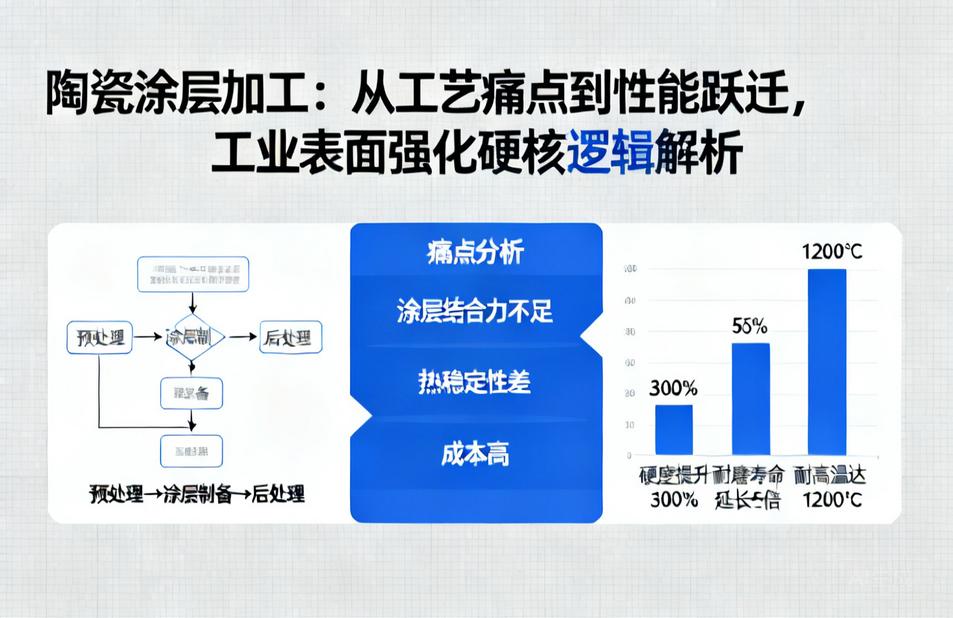
然而,陶瓷涂层并非“一涂就灵”的万能药。工程实践中,涂层失效的案例并不少见,问题往往不出在陶瓷材料本身,而在于界面设计与工艺控制。陶瓷与金属之间存在显著的热膨胀系数差异,例如氧化铝的热膨胀系数约为8×10⁻⁶/℃,而普通碳钢约为12×10⁻⁶/℃,在热循环工况下,界面处产生的热应力可能导致涂层开裂甚至剥落。为此,工程师们发展了梯度过渡层、金属粘结底层(如镍铬铝钇)以及后处理封孔工艺,以缓解应力集中并封闭表面孔隙。此外,基体表面预处理(喷砂粗化、清洗脱脂)的质量直接决定涂层结合强度,任何油污或氧化皮残留都可能成为涂层脱落的起点。这些细节提醒我们,高硬度陶瓷涂层的成功应用,是材料科学、工艺工程与失效分析深度融合的结果,而非简单的“喷涂操作”。
从成本效益角度审视,高硬度陶瓷涂层的经济性同样值得关注。以一台大型渣浆泵为例,其过流部件在强磨蚀工况下可能每两个月就需要更换,单次停机损失与备件费用合计可达数十万元。采用碳化钨陶瓷涂层对叶轮和泵壳进行表面强化后,使用寿命延长至八个月以上,虽然涂层处理增加了前期投入,但综合维护成本下降超过40%。类似的经济账在风机叶轮、轧机导卫、模具冲头等场景中反复得到验证。陶瓷涂层的价值逻辑并非降低单次采购成本,而是通过延长服役周期、减少非计划停机来重构全生命周期成本模型。在制造业向精益化、高可靠性方向转型的当下,这种“以表面换整体”的策略正获得越来越多决策者的认可。
当然,高硬度陶瓷涂层技术仍在持续进化。纳米结构陶瓷涂层通过细化晶粒提升硬度与韧性,已有研究表明纳米氧化铝涂层的耐磨性较传统微米级涂层提高50%以上;智能自修复涂层在陶瓷基体中嵌入微胶囊修复剂,当裂纹扩展至胶囊时释放修复物质,实现损伤的自主抑制;数字孪生技术被用于喷涂过程的在线监控与质量预测,通过红外热像与高速摄像实时反馈粒子状态,让涂层质量从“事后检验”走向“过程可控”。这些前沿探索虽然距离大规模产业化尚有距离,却清晰地指向一个方向:陶瓷涂层正在从被动防护走向主动感知与自适应,从经验工艺走向数据驱动的精密制造。
回望工业发展史,每一次材料表面技术的突破,往往带来设备性能的跃迁。从早期渗碳淬火到电镀硬铬,再到如今的高硬度陶瓷涂层,表面工程的演进始终围绕一个朴素目标——让材料在需要的地方更硬、更韧、更持久。对于身处激烈竞争中的制造企业而言,关注高硬度陶瓷涂层并非追逐概念,而是回应一个现实命题:当设备工况越来越苛刻、停机成本越来越高、寿命要求越来越长,表面防护的精细程度将直接决定生产系统的竞争力。陶瓷涂层或许只有微米之厚,却承载着工业装备向更高效、更可靠、更长寿迈进的厚重期望。选择适合工况的陶瓷涂层体系,与具备失效分析能力的涂层服务商深度协作,正在成为越来越多工业企业的务实选择。