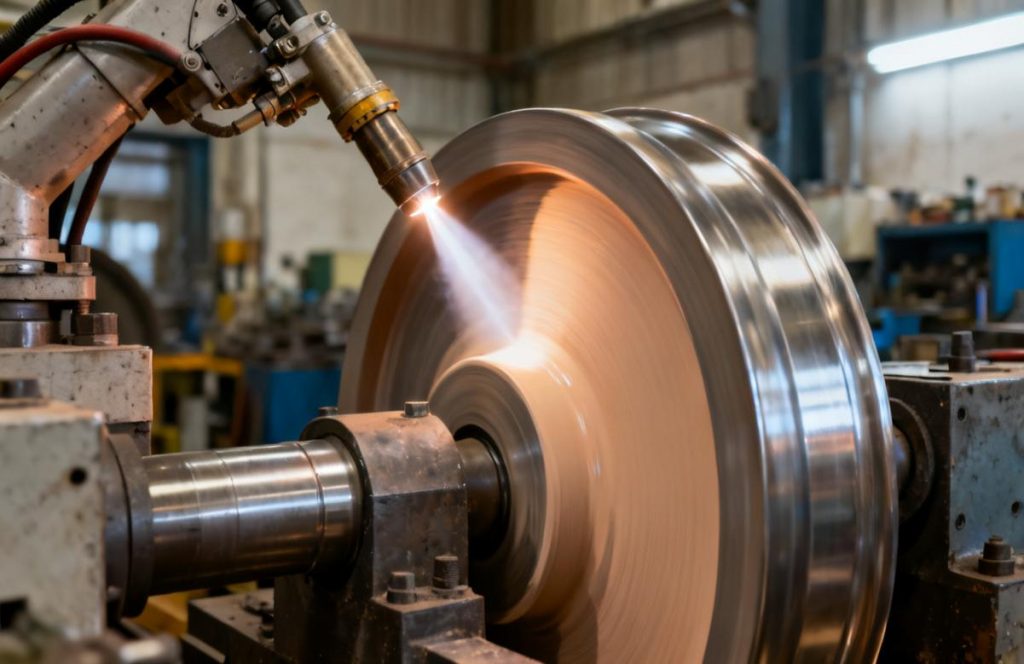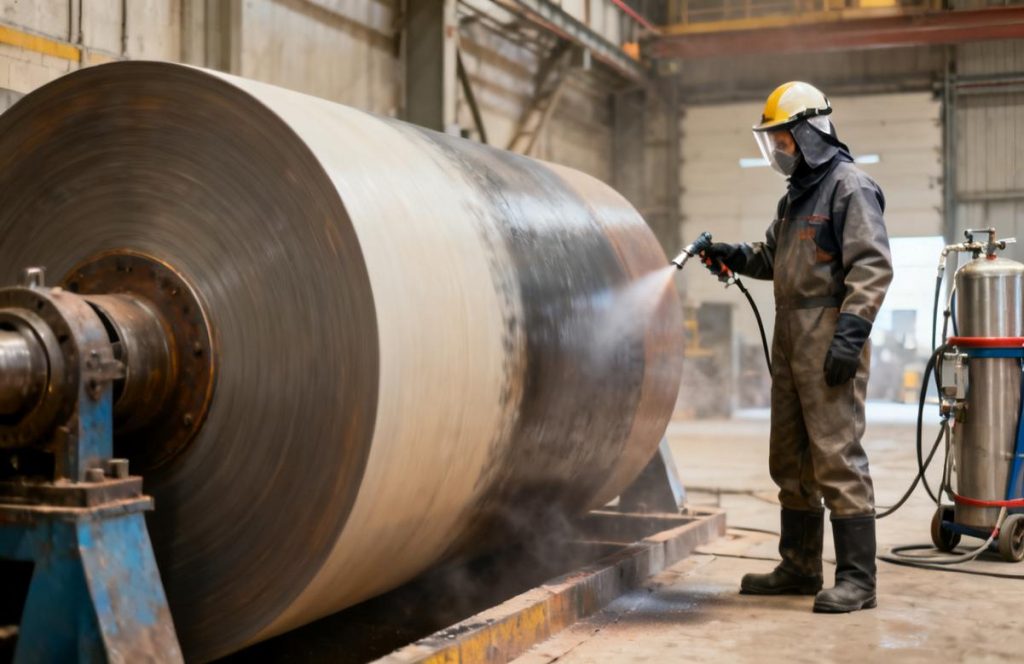
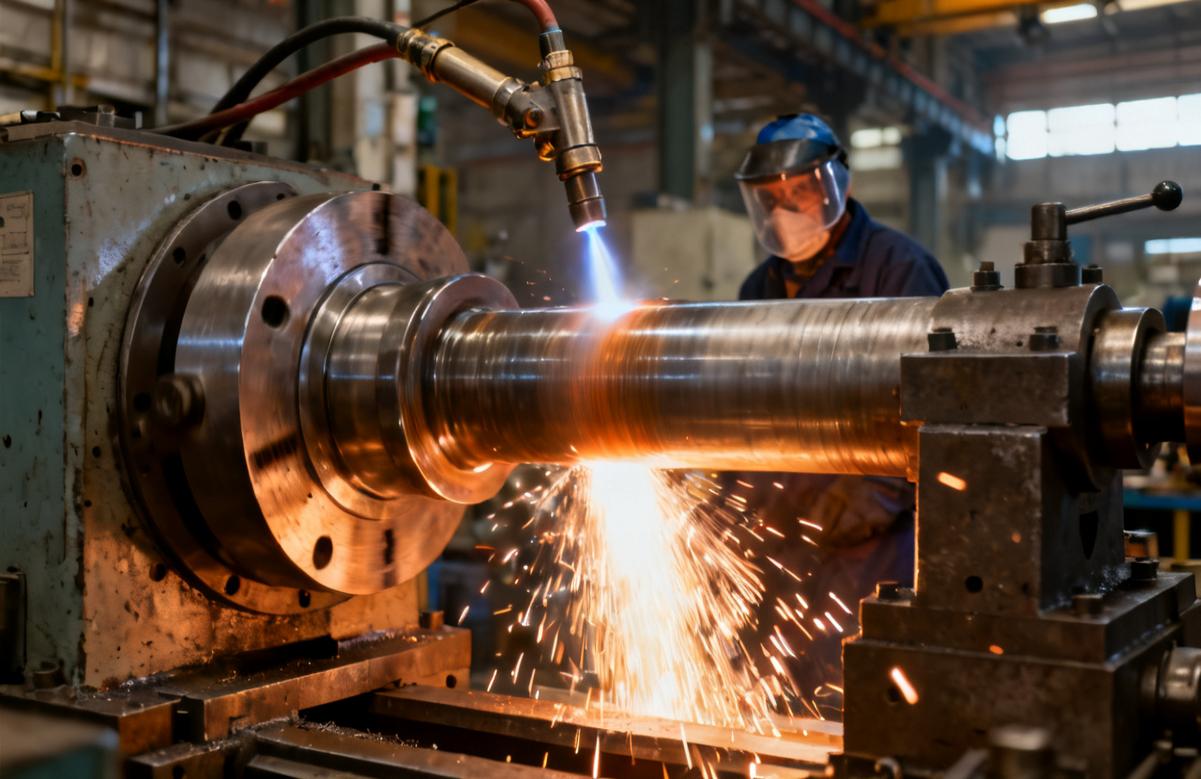
轴类等离子喷涂是一种以等离子弧为热源、将陶瓷或金属基粉末熔化并高速沉积到轴类工件表面的热喷涂工艺,主要用于修复磨损轴颈或为轴类零件提供耐磨、耐蚀、耐高温或绝缘等功能性涂层。它适用于基材可承受喷涂温升、表面能进行规范前处理、且涂层与基体热膨胀匹配的工况;对存在严重疲劳裂纹、高应力交变弯曲或密封配合精度极高的轴类零件,需先评估工艺可行性,最终以工件材质、尺寸、工况与质量要求为准。
轴类等离子喷涂解决什么问题,不解决什么问题
轴类零件在运行中常见的失效形式包括轴颈磨损、擦伤、腐蚀、微动磨损以及高温氧化。等离子喷涂在这几类问题上具有明确的应用价值:通过沉积氧化物陶瓷或金属陶瓷涂层,可以在不改变轴体整体结构的前提下恢复尺寸或提升表面性能。对于磨损失效的轴颈,喷涂后经磨削加工可恢复配合尺寸;对于新制轴类零件,喷涂可作为预防性表面强化手段。
但等离子喷涂不是万能修复手段。以下情况需要谨慎评估或排除:轴类零件存在贯穿性裂纹或疲劳损伤,喷涂无法消除基体缺陷;轴承受高幅交变弯曲应力,硬质涂层的脆性与界面应力可能加速失效;轴颈与轴承配合精度要求极高且涂层难以均匀覆盖;基材熔点过低或热膨胀系数与涂层材料差异过大。这些边界应在选型初期由技术人员结合工件图纸与工况说明判断。
轴类等离子喷涂的适用工件与工况判断
适合采用等离子喷涂的轴类工件通常具备以下特征:轴颈部位有明确的磨损或腐蚀失效,且基体仍具有足够强度;工件几何形状允许喷枪可达,圆柱面、台阶面、端面等开放区域更容易获得均匀涂层;轴类材料为常见结构钢、不锈钢或部分合金钢,前处理与预热条件可控;工况温度不超过所选涂层材料的长期使用温度上限。
典型应用场景包括:泵轴与风机轴的轴颈耐磨修复、轧机轴类零件的表面强化、液压活塞杆的耐蚀与耐磨处理、电机转轴的绝缘或耐磨涂层、传动轴花键部位的尺寸恢复。对于矿山机械、造纸设备、船舶轴系等重载或腐蚀环境下的轴类零件,等离子喷涂常作为表面工程方案之一,但是否优于其他热喷涂工艺需结合涂层性能目标与成本综合判断。
涂层材料与工艺匹配的选择逻辑
轴类等离子喷涂的材料选择取决于失效模式。以磨粒磨损为主时,可考虑氧化铝、氧化铬或碳化钨基金属陶瓷体系;以耐腐蚀为主时,氧化物陶瓷或部分金属涂层具有应用价值;需要耐高温或隔热时,氧化锆基材料是常见选项;需要电气绝缘时,氧化铝陶瓷涂层常被采用。材料选择不是越硬越好,硬度提高往往伴随脆性增加,在冲击或弯曲工况下需权衡。
工艺匹配方面,等离子喷涂适合熔点较高的陶瓷与金属陶瓷粉末,粒子速度与温度可通过气体流量、电流、送粉率等参数调节。轴类工件喷涂时,通常需要控制工件预热温度、喷枪与工件距离、相对线速度以及道次搭接,以保证涂层厚度均匀性与结合质量。对于长轴或细长轴,还需考虑喷涂过程中的热变形与装夹方式。
影响轴类喷涂质量的关键变量
- 表面前处理:轴颈表面的油污、氧化皮与疲劳层必须清除,粗化方式与粗糙度直接影响涂层结合,前处理不彻底是结合不良的主要原因之一。
- 基体预热与温度控制:预热可改善涂层与基体的结合,但温度过高可能引起基体组织变化或变形,需根据材料与尺寸设定。
- 喷涂参数稳定性:电流、气体流量、送粉率与喷距的波动会直接反映在涂层孔隙率与结合强度上,批量加工需保证参数可重复。
- 冷却与残余应力:轴类圆柱面喷涂易产生拉应力,薄壁轴或长轴需通过辅助冷却、分段喷涂等方式控制变形与开裂风险。
- 后加工与表面完整性:喷涂后磨削或抛光可恢复尺寸与表面粗糙度,但磨削参数不当可能造成涂层微裂纹或剥落。
常见缺陷与不适用情况
轴类等离子喷涂的常见缺陷包括涂层剥落、结合不良、孔隙率偏高、裂纹、厚度不均以及磨削后露底。剥落多与前处理不足、基体污染或热应力过大有关;裂纹可能源于涂层材料脆性或冷却速率过快;厚度不均则与喷枪运动轨迹和工件装夹有关。出现缺陷后应追溯工艺记录,而非简单补喷,因为补喷可能掩盖界面问题。
不适用情况需要明确:轴类零件存在原始裂纹或疲劳损伤时,喷涂不能替代基体修复;轴颈承受高冲击载荷或严重弯曲变形时,硬质陶瓷涂层可能不适用;配合精度要求极高且涂层厚度难以稳定控制的部位,应考虑其他修复工艺;工件尺寸超出喷涂设备或喷枪可达范围时,需评估分体加工或更换工艺。选型时应把“不适用”说清楚,避免后期返工。
轴类喷涂的报价影响因素与采购沟通要点
轴类等离子喷涂的报价通常不是按单一面积计算,而是受多个变量影响:轴类工件的尺寸与重量决定装夹与喷涂难度;涂层材料体系与粉末成本差异较大;涂层厚度与后加工余量影响工时;是否需要局部遮蔽、分段喷涂或特殊冷却;批量大小影响参数调试与装卸分摊;质量要求如结合强度、孔隙率、硬度检测项目也会影响成本。采购时不应只比较单价,而应要求加工方说明报价对应的工艺方案与检测范围。
与加工方沟通时,建议提供以下信息:轴类图纸与关键尺寸、基材牌号与热处理状态、失效部位与失效形式、工况温度与介质、配合精度与表面粗糙度要求、期望涂层厚度范围、验收检测项目。信息越完整,工艺方案与报价越可执行。对于首次合作的轴类零件,可先安排打样或小批试制,验证涂层结合与后加工效果后再批量投产。
验收检测应关注哪些项目
轴类等离子喷涂的验收通常从外观、尺寸与涂层性能三个层面展开。外观检查关注涂层是否均匀、有无剥落、裂纹、明显孔隙与夹杂;尺寸检查确认喷涂后及磨削后的轴颈直径、圆度与圆柱度是否满足图纸要求;涂层性能检测可根据需要包括结合强度、孔隙率、硬度、金相组织与耐磨损或耐腐蚀性能测试。具体检测项目与判定依据应由供需双方在技术协议中明确,不宜默认套用某一标准。
对于关键轴类零件,建议在技术协议中约定检测方法、抽样比例与不合格处理方式。检测报告应可追溯至工件批次与工艺记录。需要注意的是,涂层性能与基体状态、前处理质量、工艺参数和后加工密切相关,单一样件的检测结果不能简单外推到全部产品,批量一致性需要通过过程控制来保证。
如何评估轴类等离子喷涂加工方
评估加工方时,可核验以下维度:是否具备与轴类工件尺寸匹配的喷涂设备与装夹能力;是否有明确的前处理流程与工艺参数记录制度;是否具备涂层后加工能力或稳定的协作渠道;是否可提供针对轴类零件的检测项目与报告;是否有同类轴类工件的加工经验可供技术沟通。不要仅凭设备型号或宣传资料判断能力,应通过技术交流、样品试制与过程审核综合评估。
对于采购负责人,建议将供应商评估拆解为可核验的清单:工艺方案是否针对工件工况说明、质量协议是否明确检测项目与判定依据、过程记录是否完整可追溯、异常处理机制是否清晰。这些维度比排名或客户评价更具参考价值。轴类等离子喷涂属于工艺依赖型加工,稳定的过程控制比单次检测更能反映长期质量水平。
选型前应提供的工件信息清单
- 轴类零件图纸,标注喷涂部位、尺寸公差与表面粗糙度要求。
- 基材牌号、热处理状态与当前表面状态(新制或磨损修复)。
- 失效形式与工况条件,包括载荷类型、温度、介质与运行时间。
- 期望涂层功能(耐磨、耐蚀、绝缘、隔热等)与厚度范围。
- 配合件信息与装配要求,判断涂层厚度对配合的影响。
- 验收检测项目与判定依据,以及是否接受打样验证。
完成上述信息梳理后,再与加工方讨论工艺路线,能显著降低选型偏差与试制成本。轴类等离子喷涂的最终方案应以工件实测、工况确认与工艺验证为准,任何选型建议都不能替代针对具体零件的工程评估。
常见问题
轴类等离子喷涂能修复所有磨损的轴颈吗?
不是。喷涂只能恢复表面尺寸与性能,无法消除基体裂纹、疲劳损伤或整体强度不足。轴颈磨损若伴随基体开裂或严重弯曲变形,应先评估基体可修复性,再决定是否采用喷涂。
轴类等离子喷涂后需要磨削吗?
多数配合轴颈需要磨削或抛光来恢复尺寸精度与表面粗糙度。喷涂态表面通常较粗糙且厚度存在波动,后加工是保证配合精度的常见环节,具体余量需在喷涂前预留。
陶瓷涂层和碳化钨涂层在轴类上如何选择?
以磨粒磨损为主且工况温度较高时,氧化物陶瓷常被考虑;需要兼顾耐磨与一定韧性时,碳化钨基金属陶瓷可能更合适。选择取决于失效模式、载荷类型与基体匹配性,不能仅按硬度高低判断。
长轴喷涂时如何控制变形?
长轴喷涂的变形控制涉及装夹方式、预热温度、喷涂顺序与辅助冷却。通常采用分段喷涂、对称加工与温度监测来降低热应力,具体方案需结合轴的长径比与材料特性制定。
轴类等离子喷涂的验收一般看哪些项目?
常见验收项目包括涂层外观、厚度、轴颈尺寸与形位公差,以及双方约定的结合强度、孔隙率、硬度或耐蚀耐磨性能检测。检测项目与判定依据应在技术协议中明确,不宜默认套用统一标准。
采购轴类喷涂服务时最容易忽略什么?
容易忽略的是工件信息完整性与检测约定。仅提供图纸而不说明工况、基材状态与失效形式,加工方难以制定针对性工艺;未约定检测项目与不合格处理方式,后期容易产生质量争议。
企业信息与技术咨询
业务范围:热喷涂、热喷涂加工、热喷涂加工厂家、碳化钨喷涂、碳化钨喷涂加工、碳化钨喷涂厂家
公司名称:和季康(广东)金属表面处理有限公司
公司地址:广东省东莞市东城街道榴花工业路3号
联系电话:153-2295-3917
电子邮箱:dgyakoo@126.com