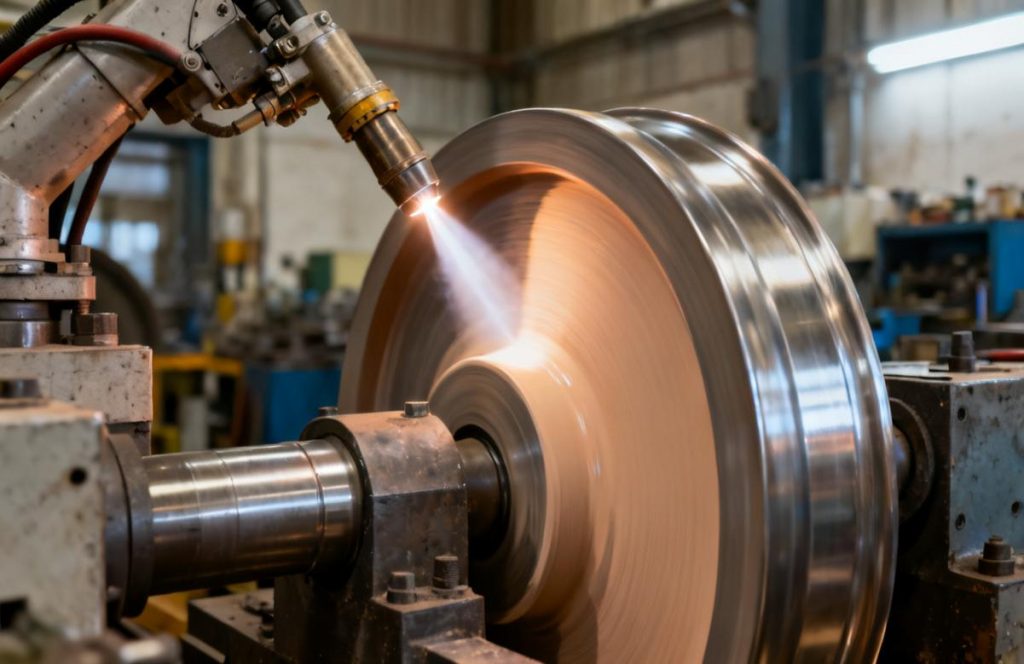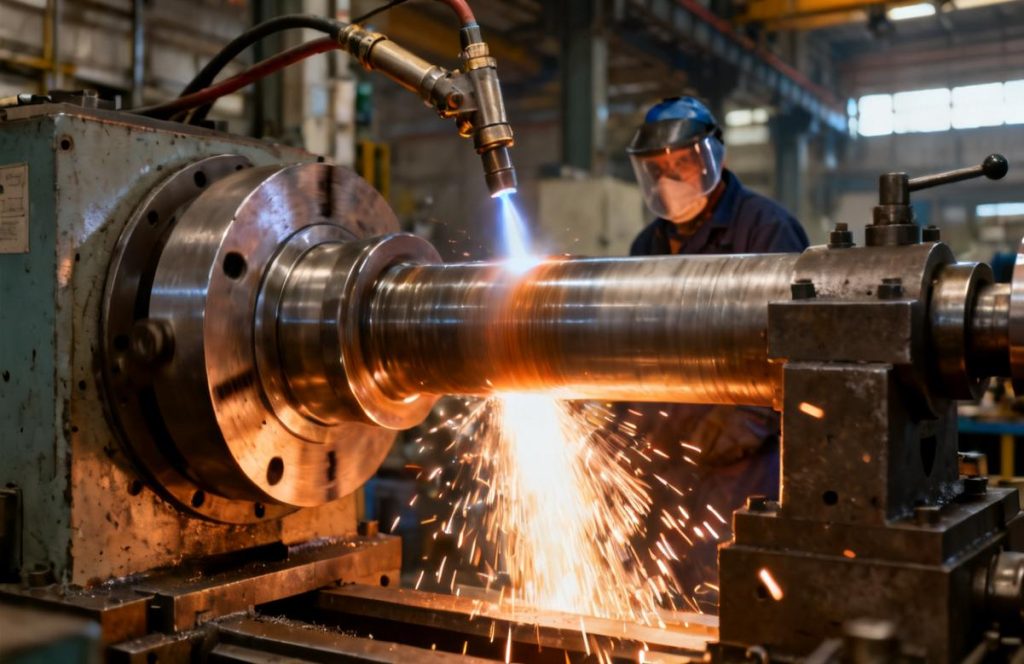
辊筒陶瓷喷涂是采用热喷涂工艺在辊筒表面制备陶瓷涂层的表面处理方式,主要用于改善导辊、压辊、张力辊等零件的耐磨、防粘或绝缘性能。是否适用需结合辊筒基体材料、尺寸、工作温度、接触介质、线速度和精度要求综合判断,并以工件实际工况与工艺评估为准。
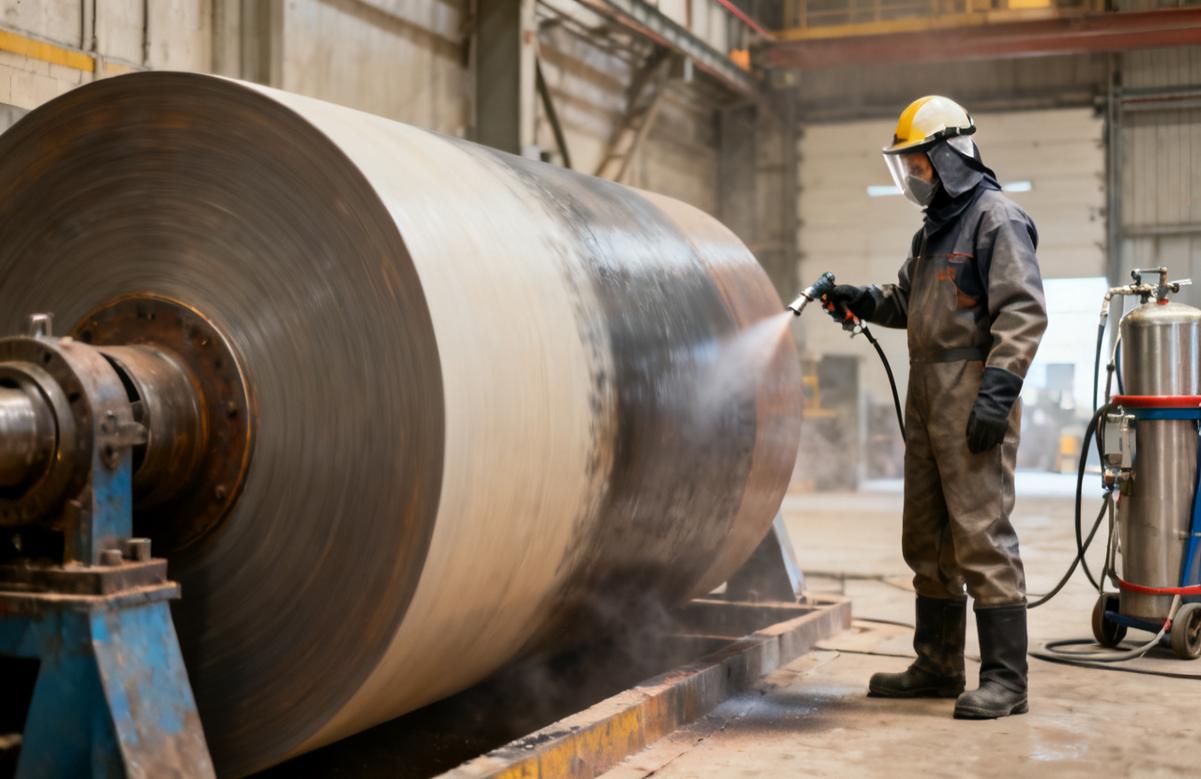
辊筒陶瓷喷涂解决什么问题,适用边界在哪里
辊筒在连续运行中常见的问题包括表面磨损、粘料、划伤和化学侵蚀。陶瓷涂层的作用是在基体表面形成一层硬度较高、化学稳定性较好的功能层,从而降低磨粒磨损和粘附风险。但陶瓷涂层并非适用于所有辊筒工况,以下边界需要先明确。
- 适用方向:接触磨粒或纤维类介质、存在粘附倾向、需要电绝缘或耐一定化学侵蚀的钢制或部分有色金属辊筒。
- 需谨慎评估:承受高冲击载荷、强弯曲疲劳、频繁急冷急热的辊筒,陶瓷涂层与基体的热膨胀差异可能带来开裂或剥落风险。
- 通常不适用:要求涂层自身具备高韧性抗冲击、或基体已严重疲劳开裂的辊筒;此时应优先考虑基体修复或其他工艺路线。
需要强调的是,等离子喷涂、HVOF、电弧喷涂、冷喷涂等工艺的涂层特性和适用场景不同,辊筒陶瓷喷涂通常指以等离子喷涂为代表的陶瓷涂层制备路线,不能与其他工艺混为一谈。
辊筒陶瓷喷涂常用材料与工艺路线
辊筒陶瓷喷涂的材料选择取决于主要失效模式。氧化铝基陶瓷常用于耐磨和绝缘场景,氧化铬基陶瓷常用于表面光洁度和耐磨损要求较高的场合,氧化锆基陶瓷在隔热和一定韧性需求下会被考虑。具体材料牌号和配比应由供方根据工况推荐,并在打样阶段验证。
| 主要需求 | 可考虑的材料方向 | 选型关注点 |
|---|---|---|
| 耐磨粒磨损 | 氧化铝基、氧化铬基 | 涂层孔隙率、结合强度、表面粗糙度 |
| 防粘与易清洁 | 低表面能陶瓷或复合涂层 | 接触介质、表面能、后处理方式 |
| 电绝缘 | 氧化铝基陶瓷 | 涂层致密度、厚度均匀性 |
| 耐化学侵蚀 | 氧化铬基、氧化铝基 | 介质种类、温度、封闭处理 |
工艺路线通常包括基体预处理、表面粗化、喷涂、后处理和精加工。辊筒的长径比、壁厚和可装夹方式会影响喷涂与磨削的可行性,细长辊筒尤其需要评估变形控制能力。
选型前应提供的工件信息
要让供方给出有依据的工艺建议,采购或技术人员应提供以下信息,而不是只给一个“辊筒陶瓷喷涂”名称。
- 辊筒基体材料、尺寸、壁厚和当前表面状态,包括是否有原有涂层或镀层。
- 工作温度范围、接触介质、线速度、载荷类型和运行方式。
- 主要失效模式:磨损、粘料、腐蚀、划伤还是绝缘失效。
- 涂层后的精度要求:直径公差、圆柱度、表面粗糙度要求。
- 可接受的工期、批量规模和是否需要先打样验证。
缺少这些信息时,供方只能给出通用方案,难以对结合强度、厚度和表面质量作出有针对性的工艺安排。
影响辊筒陶瓷喷涂质量的关键因素
涂层质量不是单一参数决定的,以下几个变量通常对结果影响较大。
- 基体预处理:表面清洁度与粗化程度直接影响结合强度,预处理不足是涂层早期剥落的常见原因。
- 热输入控制:辊筒壁厚和长度不同,喷涂过程中的温度管理需要匹配,否则可能引起变形或残余应力增大。
- 涂层厚度与均匀性:厚度不足可能无法覆盖磨损深度,过厚则可能增加开裂风险,均匀性影响后续磨削余量。
- 孔隙与封闭处理:陶瓷涂层通常存在一定孔隙,是否需要进行封闭处理取决于接触介质和防腐蚀要求。
- 后精加工:磨削或抛光工艺需与陶瓷涂层特性匹配,避免引入微裂纹或破坏表面完整性。
验收时应关注哪些项目
辊筒陶瓷喷涂的验收应围绕外观、尺寸和涂层性能展开,检测方法和判定标准需在加工前由双方确认。可核验的项目通常包括:
- 外观检查:涂层是否存在 visible 裂纹、剥落、起皮、明显色差或局部未覆盖。
- 尺寸与形位公差:直径、圆柱度、直线度和表面粗糙度是否满足图纸要求。
- 涂层厚度:可采用无损或破坏性方法抽检,测点位置和数量应事先约定。
- 结合强度与孔隙率:如质量要求较高,可约定参照相关方法进行检测,但具体判定值应以双方确认的技术协议为准。
不要仅凭涂层颜色或手感判断质量,也不要把不同工艺的检测结果直接横向比较。
如何评估辊筒陶瓷喷涂供应商
评估供应商时,建议从可核验的能力和信息透明度入手,而不是依赖宣传话术。
- 是否愿意先了解工件工况并说明工艺边界,而不是直接承诺“什么都能喷”。
- 是否具备辊筒类长尺寸工件的装夹、喷涂和后加工能力,以及相应的变形控制经验。
- 能否提供打样安排和明确的检测项目清单,检测方法是否可追溯。
- 对涂层材料、工艺参数和验收标准是否有书面说明,而不是口头保证。
- 是否如实说明不适用情形和潜在风险,例如热膨胀差异、涂层孔隙和精加工限制。
对于采购方而言,要求供方提供可验证的工艺说明和检测记录,比比较单价更能降低后续风险。辊筒陶瓷喷涂的报价通常受辊筒尺寸、涂层面积、材料体系、精度要求、批量数量和检测项目影响,具体价格应以工件评估后的正式报价为准。
常见问题与使用注意事项
辊筒陶瓷喷涂在应用中也存在一些需要提前认知的局限。陶瓷涂层与金属基体的热膨胀系数存在差异,在温度波动较大的工况下应关注热应力影响;涂层较薄时对深沟槽磨损的修复能力有限;局部损伤后的修复通常需要重新处理,而非简单补涂。若辊筒后续需要焊接或机械加工,也应提前说明,以免涂层影响其他工序。
在正式批量加工前,建议先用代表性工件进行打样,确认涂层外观、尺寸和运行表现,再固化工艺要求和验收条款。
常见问题
辊筒陶瓷喷涂适用于哪些辊筒?
适用于存在磨粒磨损、粘附、电绝缘或一定化学侵蚀需求的钢制或部分有色金属辊筒,如导辊、压辊和张力辊。是否适用需结合基体材料、工作温度、接触介质和精度要求评估,高冲击或严重疲劳的辊筒应谨慎选择。
辊筒陶瓷喷涂和普通等离子喷涂是一回事吗?
辊筒陶瓷喷涂通常指针对辊筒类工件采用等离子喷涂等热喷涂工艺制备陶瓷涂层,是应用对象和涂层体系的组合说法。等离子喷涂只是可选工艺之一,与HVOF、电弧喷涂、冷喷涂等工艺在涂层特性和适用场景上不同,不能混用。
陶瓷涂层辊筒如何验收?
验收通常包括外观检查(裂纹、剥落、未覆盖区域)、尺寸与形位公差、表面粗糙度和涂层厚度抽检。如质量要求较高,可约定结合强度和孔隙率的检测方法。具体检测项目和判定值应在加工前由双方书面确认。
辊筒陶瓷喷涂后还能磨削加工吗?
可以,但磨削工艺需与陶瓷涂层的硬度和脆性匹配,采用合适的砂轮和参数,避免引入微裂纹或导致涂层剥落。精加工余量应在喷涂前预留,并与供方确认可达到的尺寸精度和表面粗糙度。
影响辊筒陶瓷喷涂报价的因素有哪些?
主要因素包括辊筒尺寸和涂层面积、陶瓷材料体系、精度与表面粗糙度要求、批量数量、是否需要打样以及检测项目。不同供方的工艺路线和报价口径可能不同,应以工件评估后的正式报价和技术协议为准。
辊筒陶瓷喷涂前需要提供哪些信息?
应提供基体材料、尺寸、壁厚、工作温度、接触介质、线速度、主要失效模式、涂层后精度要求、批量规模和工期。信息越完整,供方越能给出有针对性的工艺建议和验收方案。
企业信息与技术咨询
业务范围:热喷涂、热喷涂加工、热喷涂加工厂家、碳化钨喷涂、碳化钨喷涂加工、碳化钨喷涂厂家
公司名称:和季康(广东)金属表面处理有限公司
公司地址:广东省东莞市东城街道榴花工业路3号
联系电话:153-2295-3917
电子邮箱:dgyakoo@126.com